Applications
Ajustement final du manganèse en poche pour les aciers de construction mécanique moyen carbone et les aciers HSLA dont le budget carbone est serréAlliage au manganèse des aciers à teneur contrôlée — aciers électriques, nuances inoxydables et aciers automobiles très bas carbone, où le ferromanganèse haut carbone est inutilisable et où les limites les plus strictes imposent la nuance bas carbone ou le manganèse électrolytiqueRéglage du manganèse dans la fonte ductile et grise et dans les pièces en acier moulé, où l'équilibre carbone doit être tenu à la fonderieDésoxydation et alliage au manganèse en une seule addition, avec 95–100% de récupération à l'ajustement en poche, 90–98% au four à arc électrique et 85–95% au convertisseur
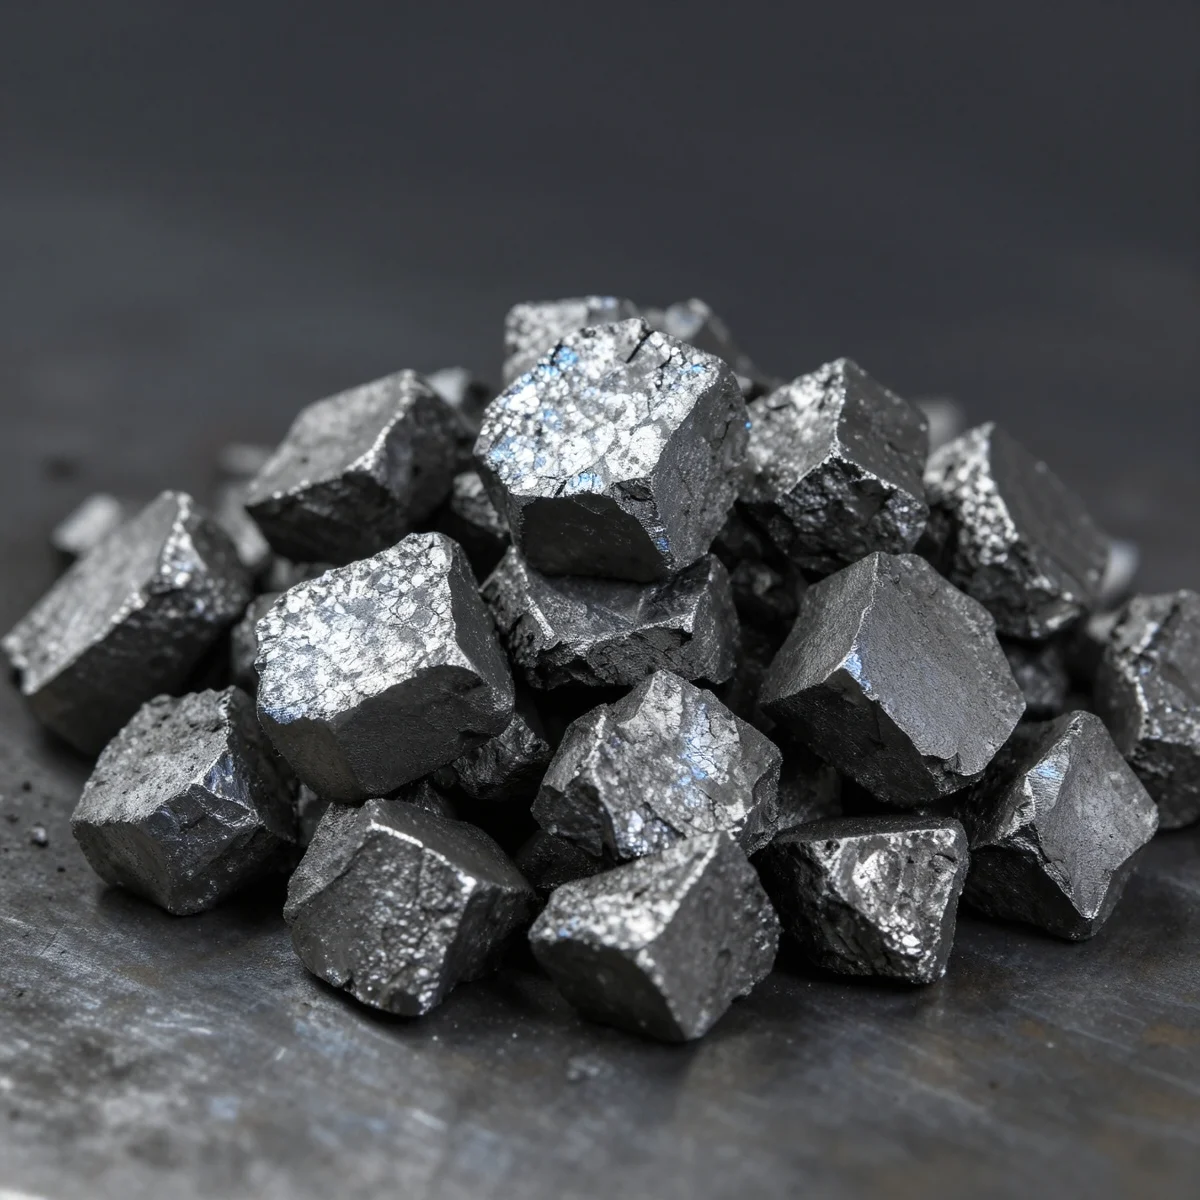
Le ferromanganèse est le ferro-alliage le plus consommé en sidérurgie après le ferrosilicium, et ses nuances ne se distinguent pas par le manganèse mais par le carbone. Le ferromanganèse haut carbone titre 6–7% de carbone pour 65–80% de manganèse ; le moyen carbone, 1–1,5% de carbone pour 75–85% de manganèse ; le bas carbone, 0,5% de carbone ou moins pour 80–90% de manganèse. Les trois sont produits par réduction carbothermique du minerai de manganèse au four électrique, et la différence tient à la quantité de carbone qui reste dans l’alliage : les nuances plus basses en carbone demandent des étapes d’affinage supplémentaires, ce qui explique que le prix monte à mesure que le carbone baisse. Le ferromanganèse moyen carbone existe pour la large bande intermédiaire des coulées qui ont besoin de manganèse sans pouvoir absorber le carbone qui l’accompagne : un porteur à 75–85% de manganèse dont les 1–1,5% de carbone maintiennent la coulée dans une spécification de carbone contrôlée sans obliger l’aciérie à payer la nuance bas carbone.
Le carbone est la raison même de cette séparation par nuances. La forte teneur en carbone du HC FeMn l’exclut des aciers très bas carbone, où l’on utilise à la place les nuances moyen ou bas carbone, et la même logique traverse les aciers à teneur contrôlée — aciers électriques, nuances inoxydables et aciers automobiles très bas carbone — où le budget carbone de l’alliage se compte en centièmes de point. Le MC FeMn couvre la partie de cette bande qui exige un contrôle du carbone plus strict que celui du HC FeMn — certains aciers HSLA et aciers de construction mécanique moyen carbone — sans atteindre les spécifications les plus sévères, domaine de la nuance bas carbone et du manganèse électrolytique. L’économie est explicite : le HC FeMn est généralement 30–40% moins cher que le LC FeMn par unité de manganèse, et le MC FeMn se situe entre les deux, de sorte que la nuance doit suivre la spécification de carbone de l’acier et non le seul prix. En pratique, de nombreuses aciéries procèdent en deux temps : le manganèse massif sous forme de HC FeMn au four ou à la coulée, où son carbone est souhaité ou sans effet, puis la correction finale du manganèse en poche avec la nuance plus basse en carbone, afin que le dernier ajout ne puisse faire dépasser à la coulée sa limite de carbone.
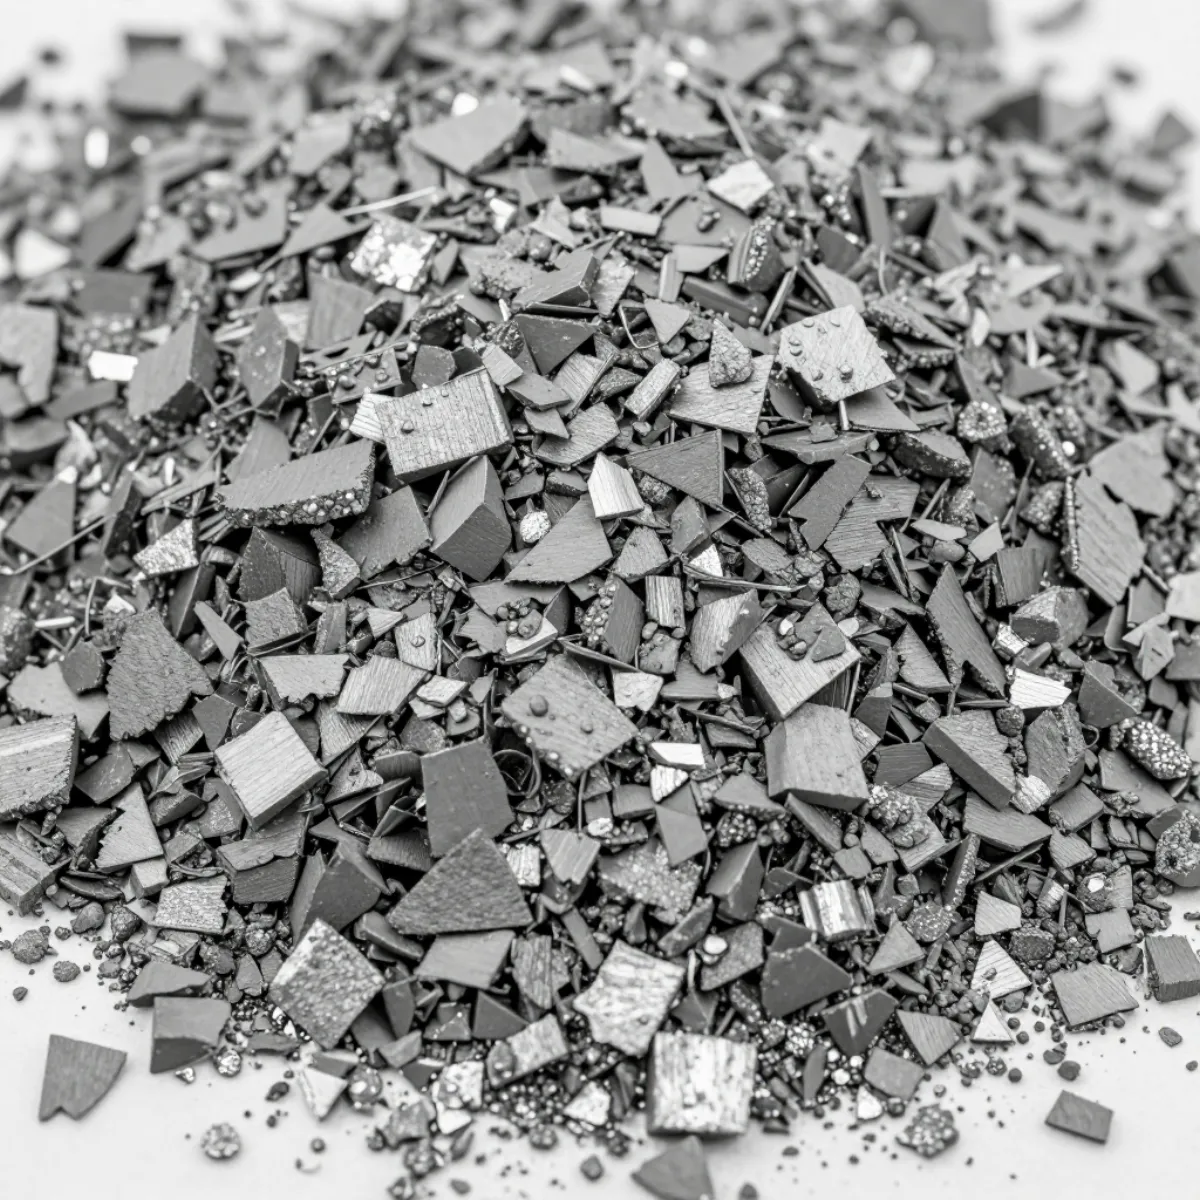
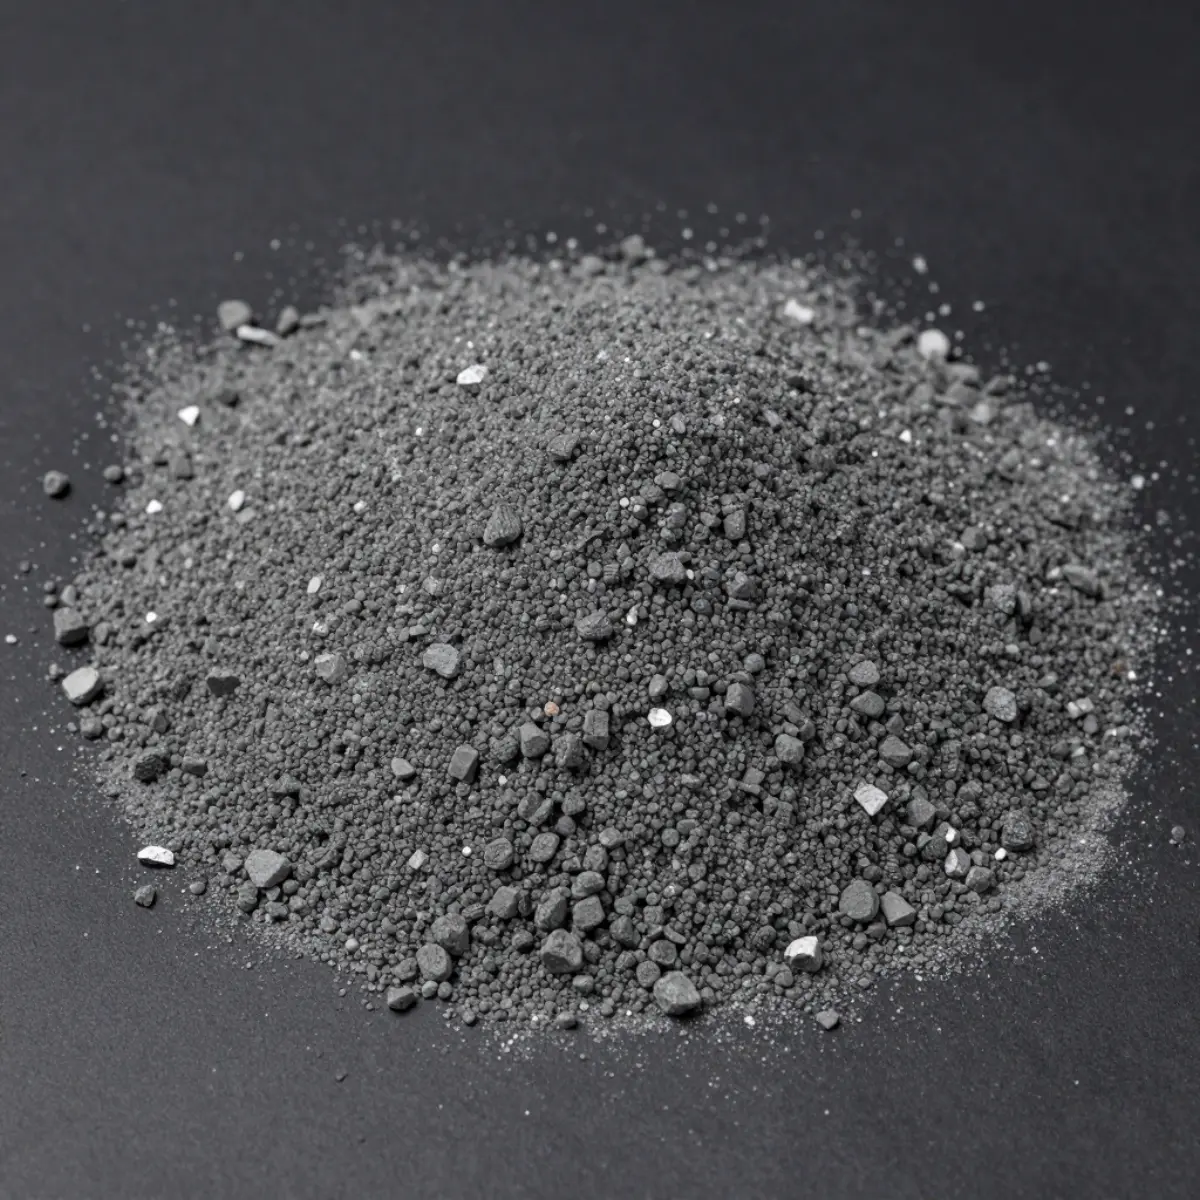
Le manganèse se justifie deux fois. Comme désoxydant, il forme de l’oxyde de manganèse (MnO), dont le point de fusion est inférieur à celui de la silice ou de l’alumine, si bien que l’oxyde se combine avec les autres produits de désoxydation en inclusions liquides qui remontent hors du bain ; comme formateur de sulfures, il fixe le soufre sous forme de sulfure de manganèse (MnS) plutôt que de sulfure de fer fragile (FeS), ce qui évite la fragilité à chaud au laminage et au forgeage. En solution solide, le manganèse renforce l’acier d’environ 5–6 MPa de limite d’élasticité par 0,1% ajouté, améliore la trempabilité et, dans les aciers HSLA, 1,0–1,7% de manganèse agit avec le vanadium, le niobium et le titane pour atteindre des limites d’élasticité de 350–690 MPa. Ajouter le manganèse en premier augmente aussi de 10–20% la récupération de l’aluminium et du silicium ajoutés ensuite, parce que l’activité de l’oxygène du bain est déjà réduite. La marge d’emploi de la nuance est fixée par ses impuretés : le phosphore ne peut être éliminé en sidérurgie et s’accumule dans l’acier recyclé, si bien que son plafond décide de la nuance — 0,30% au plus pour la matière standard et 0,15% au plus pour la nuance de haute qualité — tandis que le soufre est maintenu à 0,03% ou moins pour que la charge de désulfuration reste faible. La granulométrie est adaptée au point d’ajout, avec des blocs de 10–50 mm pour l’ajustement en poche et la fonderie et des fines de 0–10 mm pour le dosage et le mélange, et la récupération dépend de la voie : 95–100% à l’ajustement en poche, 90–98% au four à arc électrique (EAF) et 85–95% au convertisseur (BOF).
Parce que le coût d’une erreur de carbone retombe sur la coulée entière et non sur l’alliage, la vérification fait partie de la spécification. Chaque lot doit être confronté à son certificat d’analyse : manganèse et carbone par rapport à la bande de la nuance — la distinction entre ferromanganèse haut et moyen carbone est critique pour le procédé et doit être documentée avec précision tout au long de la chaîne d’approvisionnement —, phosphore et soufre par rapport aux plafonds d’éléments traces, et la distribution granulométrique par rapport à la commande. Au-delà du certificat, les variables qui comptent sont la régularité de composition d’un lot à l’autre, un calendrier de livraison adapté à la consommation, la maîtrise statistique du procédé pour la chimie et la granulométrie, et un système qualité documenté soutenu par des audits périodiques ; la plupart des aciéries qui consomment du manganèse à grande échelle conservent en outre une seconde source homologuée, tant pour le pouvoir de négociation que pour la résilience d’approvisionnement. KHAKI TRADING CO., LIMITED fournit le ferromanganèse moyen carbone dans un portefeuille de 32 catégories de produits desservant plus de 80 pays, avec certificats d’analyse et support technique en 17 langues pour répondre aux exigences d’achat et de métallurgie des aciéries.
Besoin de tarification ou de confirmation technique ?
Envoyez vos exigences d'application, de nuance, de taille et de quantité par email pour une réponse plus rapide.
Demander un devis