Aplicaciones
Ajuste final de manganeso en el horno cuchara para aceros de ingeniería de medio carbono y aceros HSLA con presupuesto de carbono ajustadoAleación con manganeso en aceros con carbono controlado — aceros eléctricos, grados inoxidables y aceros de automoción ultra bajo carbono, donde el ferromanganeso de alto carbono es inutilizable y los límites más estrictos exigen el grado bajo en carbono o el manganeso electrolíticoAjuste de manganeso en hierro dúctil y gris y en piezas de acero fundido, donde el balance de carbono debe mantenerse en la fundiciónDesoxidación y aleación con manganeso en una sola adición, con recuperación del 95–100% en el ajuste en cuchara, del 90–98% en EAF y del 85–95% en BOF
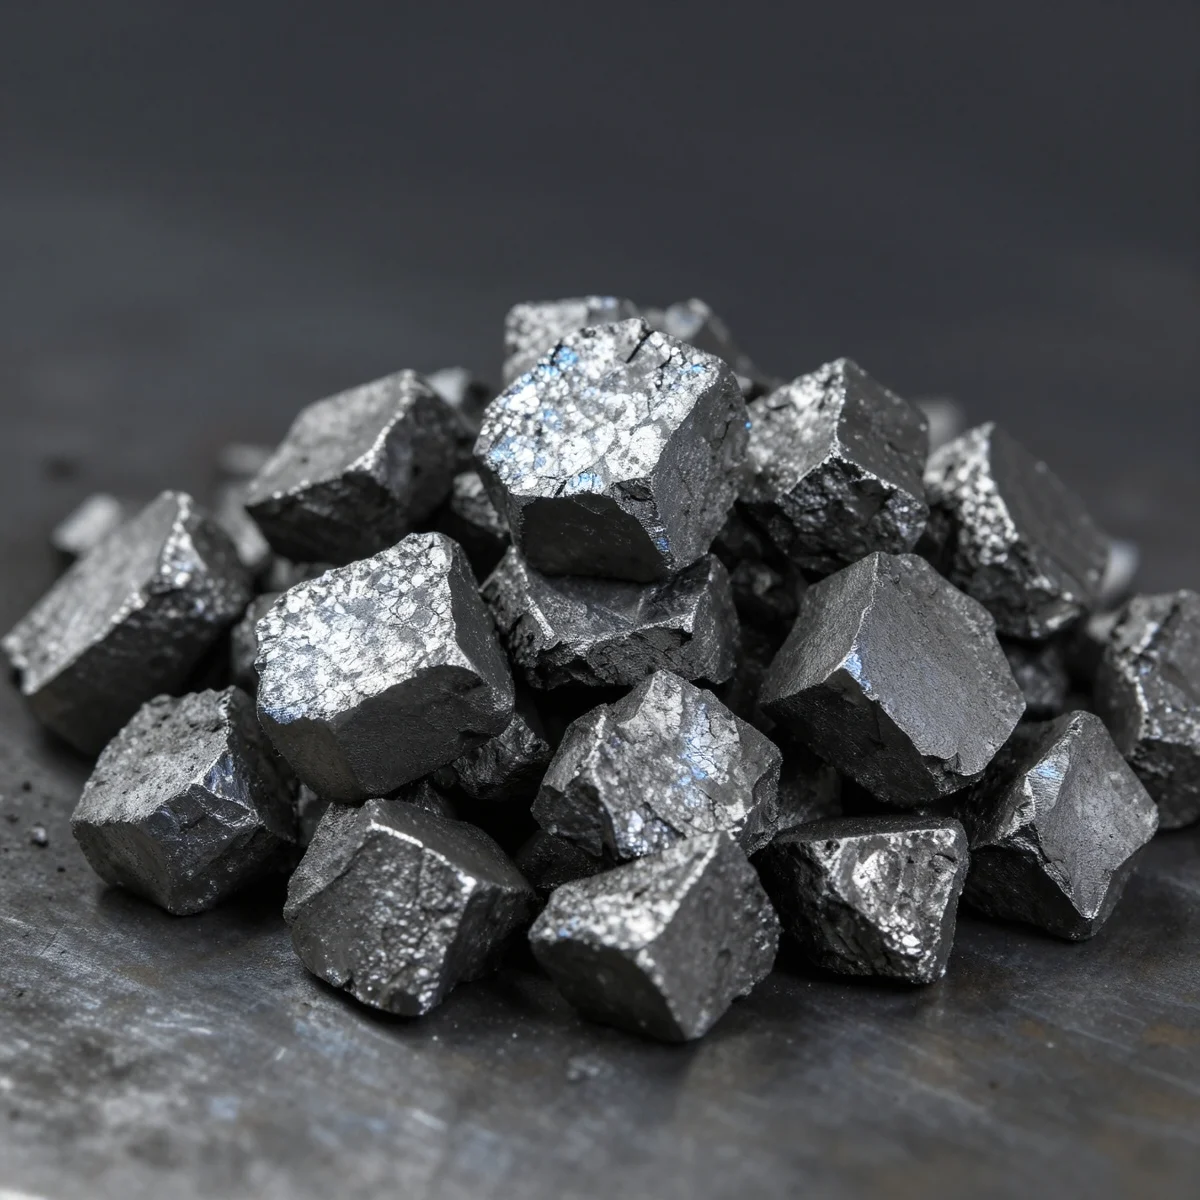
El ferromanganeso es la ferroaleación más consumida en la siderurgia después del ferrosilicio, y sus grados no se distinguen por el manganeso sino por el carbono. El ferromanganeso de alto carbono contiene 6–7% de carbono con 65–80% de manganeso; el de medio carbono, 1–1,5% de carbono con 75–85% de manganeso; el de bajo carbono, 0,5% de carbono o menos con 80–90% de manganeso. Los tres se producen por reducción carbotérmica del mineral de manganeso en horno eléctrico, y la diferencia está en cuánto de ese carbono queda en la aleación: los grados más bajos en carbono requieren etapas de refinación adicionales, y por eso el precio sube a medida que el carbono baja. El ferromanganeso de medio carbono existe para la amplia franja intermedia de coladas que necesitan manganeso pero no pueden absorber el carbono que llega con él: un portador de 75–85% de manganeso cuyo 1–1,5% de carbono mantiene la colada dentro de una especificación de carbono controlada sin obligar a la acería a pagar el grado bajo en carbono.
El carbono es la razón de que la división por grados importe. El alto contenido de carbono del HC FeMn lo descarta para los aceros ultra bajo carbono, donde se emplean los grados medio o bajo en carbono, y la misma lógica recorre los aceros con carbono controlado — aceros eléctricos, inoxidables y aceros de automoción ultra bajo carbono — donde el presupuesto de carbono de la aleación se mide en centésimas de punto. El MC FeMn cubre la parte de esa franja que exige un control de carbono más estricto que el del HC FeMn —ciertos aceros HSLA y aceros de ingeniería de medio carbono— sin llegar a las especificaciones más severas, terreno del grado bajo en carbono y del manganeso electrolítico. La economía es explícita: el HC FeMn es habitualmente un 30–40% más barato que el LC FeMn por unidad de manganeso, y el MC FeMn se sitúa entre ambos, de modo que el grado debe seguir la especificación de carbono del acero y no solo el precio. En la práctica, muchas acerías realizan una adición de manganeso en dos etapas: el manganeso masivo como HC FeMn en el horno o durante el sangrado, donde su carbono es deseado o inocuo, y la corrección final de manganeso en el horno cuchara con el grado más bajo en carbono, de forma que la última adición no pueda llevar la colada por encima de su límite de carbono.
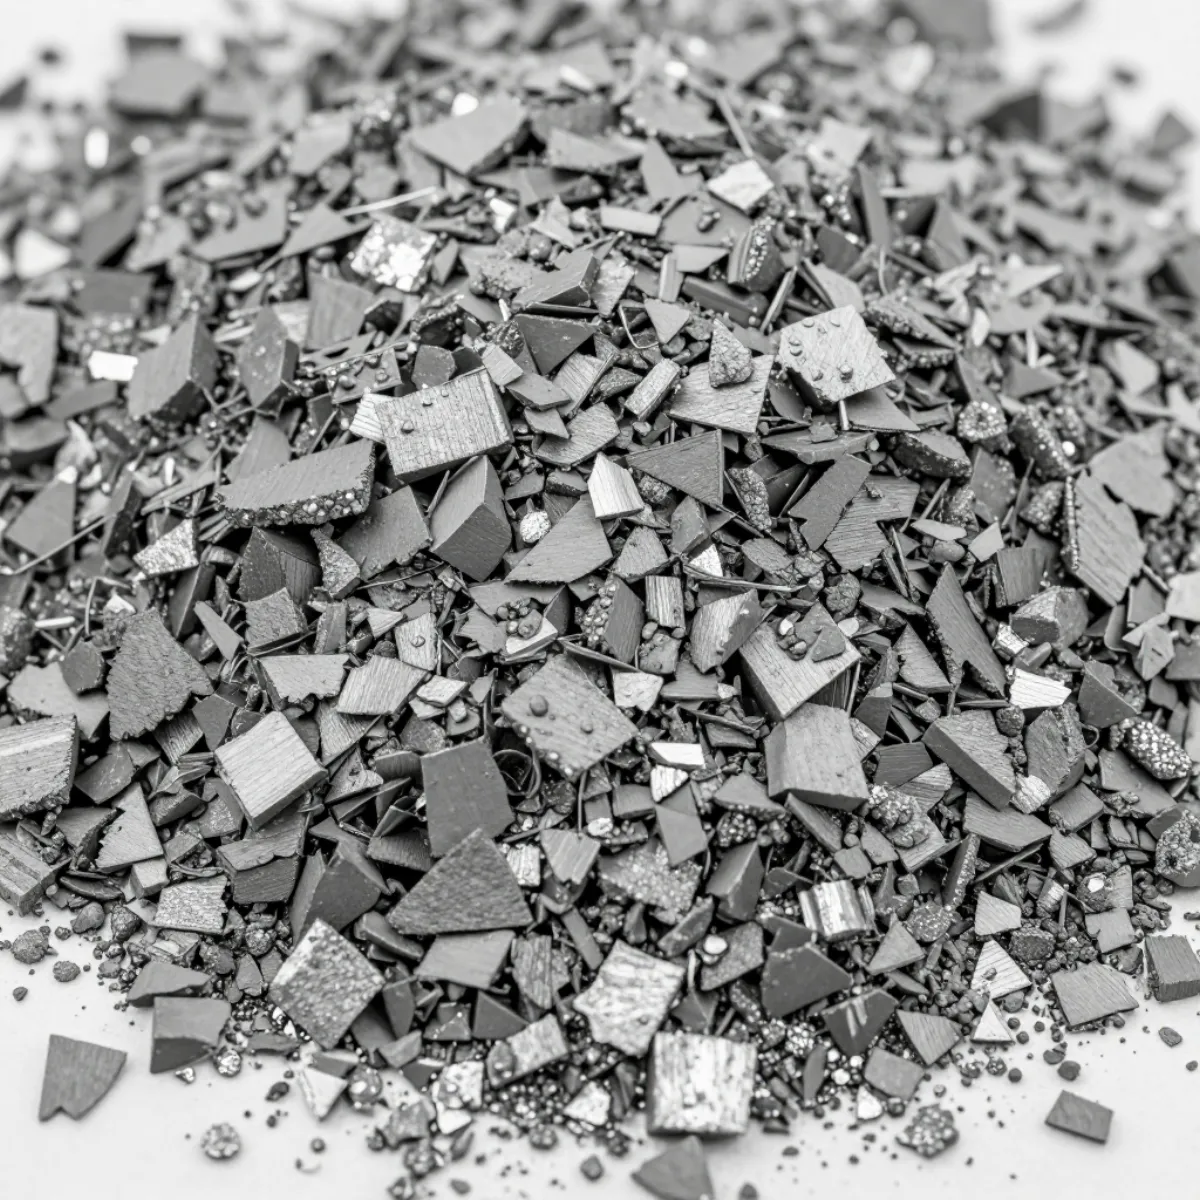
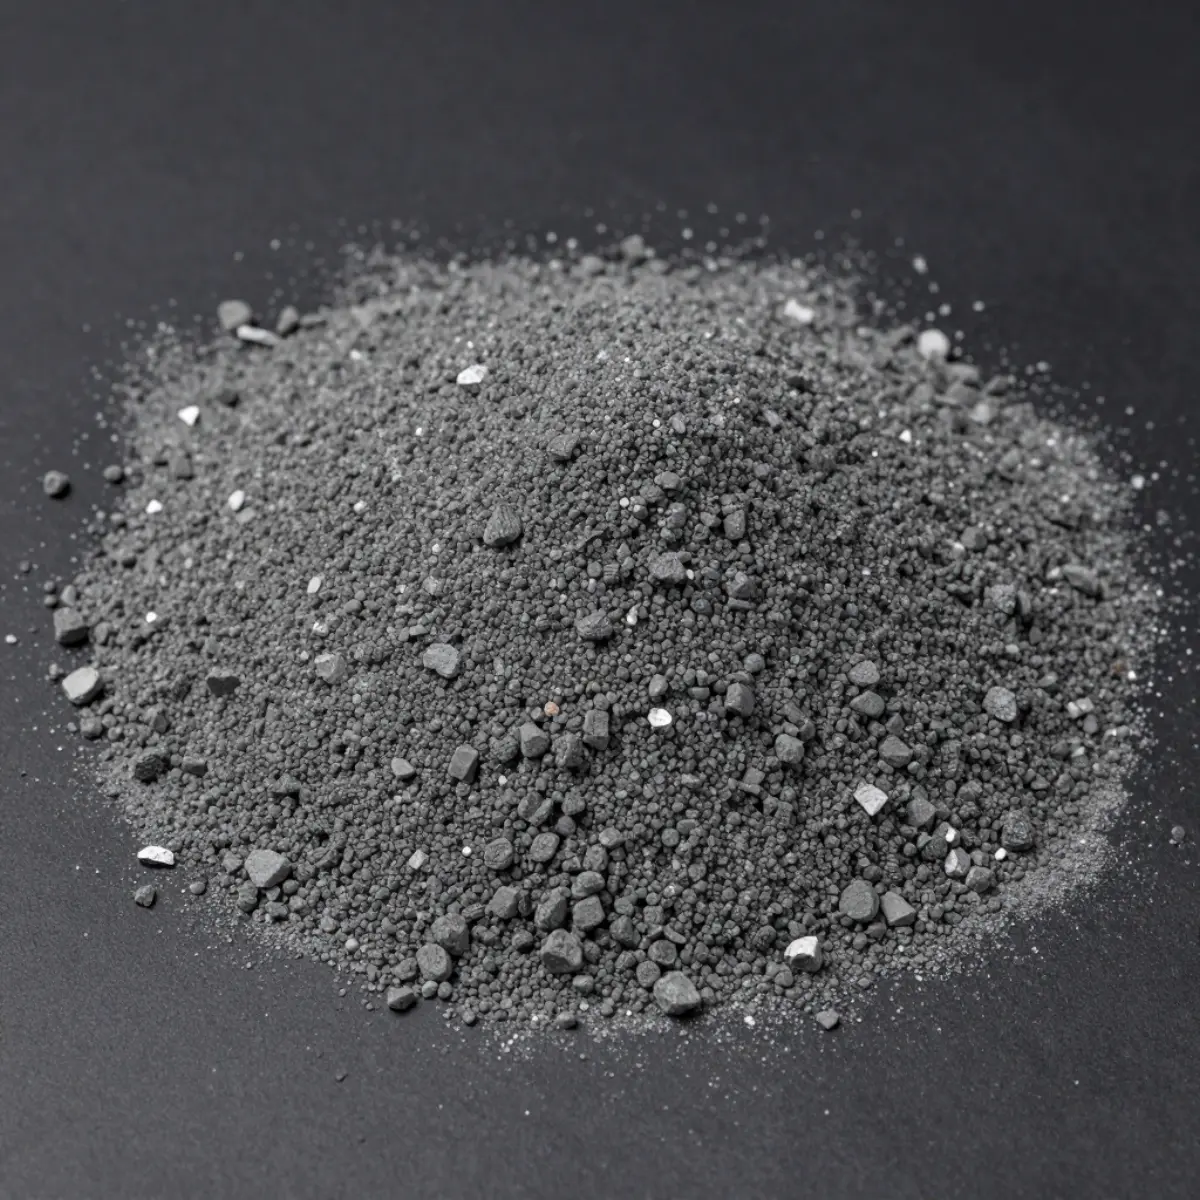
El manganeso se justifica por partida doble. Como desoxidante forma óxido de manganeso (MnO), cuyo punto de fusión es inferior al de la sílice o la alúmina, de modo que el óxido se combina con otros productos de desoxidación en inclusiones líquidas que flotan fuera del baño; como formador de sulfuros fija el azufre como sulfuro de manganeso (MnS) en lugar de sulfuro de hierro frágil (FeS), que es lo que evita la fragilidad en caliente durante el laminado y la forja. En solución sólida, el manganeso refuerza el acero con unos 5–6 MPa de límite elástico por cada 0,1% añadido, mejora la templabilidad y, en los aceros HSLA, un 1,0–1,7% de manganeso trabaja con vanadio, niobio y titanio para alcanzar límites elásticos de 350–690 MPa. Añadir manganeso primero también eleva en un 10–20% la recuperación del aluminio y el silicio añadidos después, porque la actividad de oxígeno del baño ya se ha reducido. El margen utilizable del grado lo fijan sus impurezas: el fósforo no puede eliminarse durante la siderurgia y se acumula en el acero reciclado, así que su techo decide el grado — igual o por debajo de 0,30% para el material estándar y de 0,15% para el grado de alta calidad — mientras que el azufre se mantiene en 0,03% o menos para que la carga de desulfuración siga siendo baja. La granulometría se ajusta al punto de adición, con grumos de 10–50 mm para el ajuste en cuchara y la fundición y finos de 0–10 mm para dosificación y mezcla, y la recuperación depende de la ruta: 95–100% en el ajuste en cuchara, 90–98% en EAF y 85–95% en BOF.
Como el coste de un error de carbono recae sobre toda la colada y no sobre la aleación, la verificación forma parte de la especificación. Cada lote debe contrastarse con su certificado de análisis: manganeso y carbono frente a la banda del grado — la distinción entre ferromanganeso de alto y medio carbono es crítica para el proceso y debe documentarse con precisión en toda la cadena de suministro —, fósforo y azufre frente a los techos de elementos trampa, y la distribución granulométrica frente al pedido. Más allá del certificado, las variables que funcionan son la consistencia de composición lote a lote, un calendario de entregas acorde al consumo, el control estadístico de proceso de la química y la granulometría, y un sistema de calidad documentado respaldado por auditorías periódicas; la mayoría de las acerías que consumen manganeso a escala mantienen además una segunda fuente homologada, tanto por poder de negociación como por resiliencia de suministro. KHAKI TRADING CO., LIMITED suministra ferromanganeso de medio carbono dentro de una cartera de 32 categorías de producto que atiende a más de 80 países, con certificados de análisis y soporte técnico en 17 idiomas para responder a los requisitos de compra y metalúrgicos de las acerías.
¿Necesita precios o confirmación técnica?
Envíe por correo electrónico su aplicación, grado, tamaño y requisitos de cantidad para una respuesta más rápida.
Solicitar cotización