Applicazioni
Correzione finale del manganese in padella per acciai da costruzione meccanica a medio carbonio e acciai HSLA con budget di carbonio strettoLegatura al manganese negli acciai a carbonio controllato — acciai elettrici, gradi inossidabili e acciai automobilistici ultra-basso carbonio, dove il ferromangano ad alto carbonio è inutilizzabile e i limiti più severi richiedono il grado a basso carbonio o il manganese elettroliticoRegolazione del manganese nella ghisa sferoidale e grigia e nei getti d'acciaio, dove il bilancio del carbonio deve essere mantenuto in fonderiaDisossidazione e legatura al manganese in un'unica aggiunta, con recupero del 95–100% nella correzione in padella, del 90–98% nell'EAF e dell'85–95% nel BOF
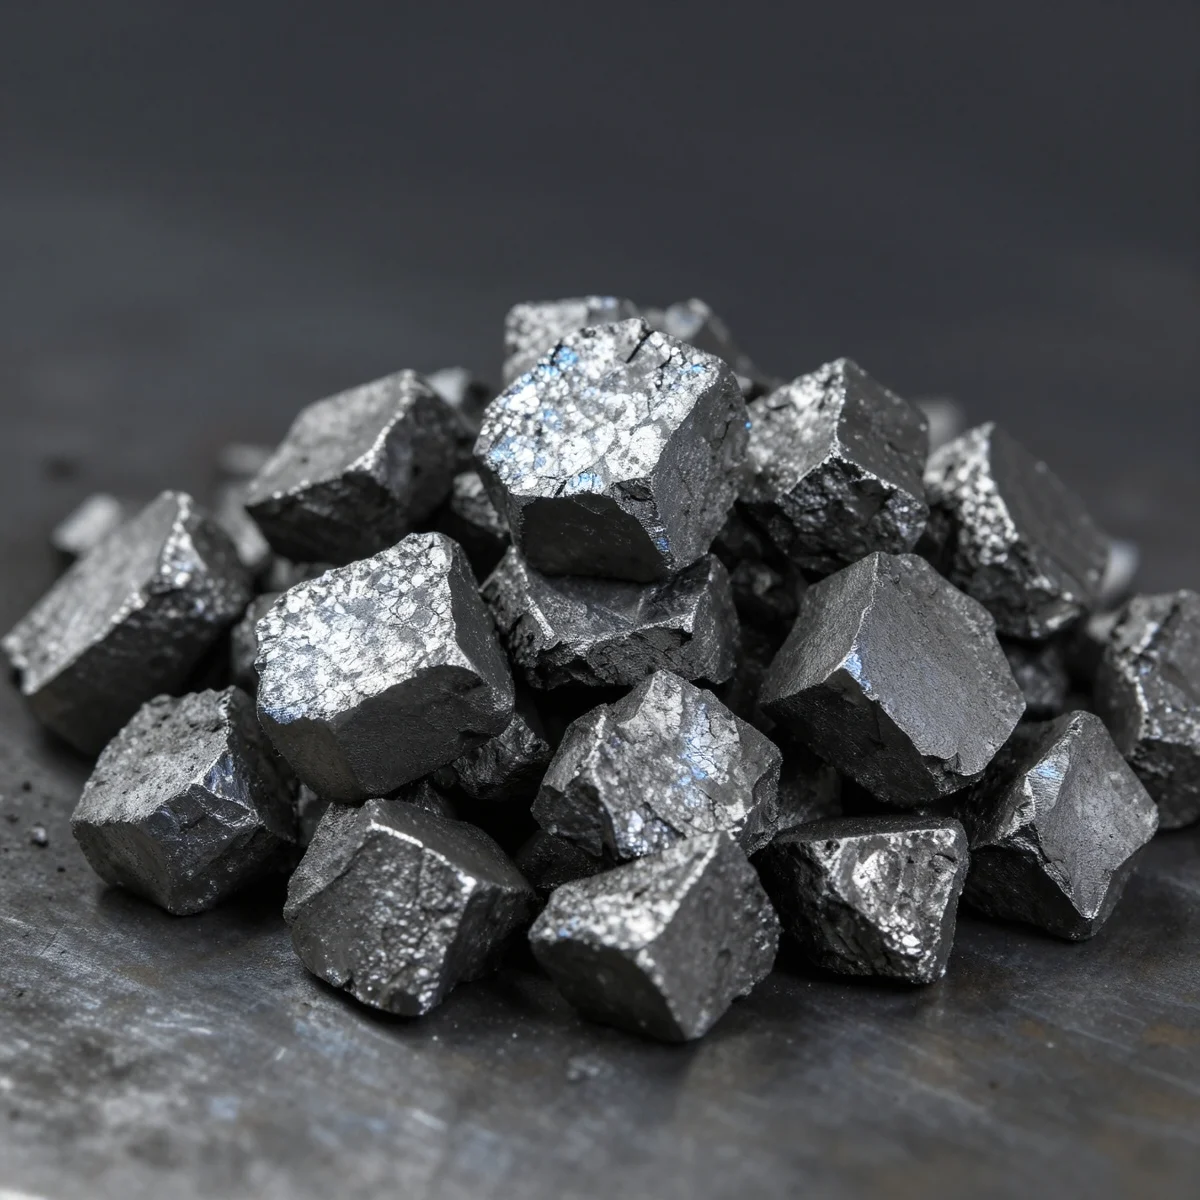
Il ferromangano è la ferrolega più consumata nella siderurgia dopo il ferrosilicio, e i suoi gradi non si distinguono per il manganese ma per il carbonio. Il ferromangano ad alto carbonio contiene 6–7% di carbonio con 65–80% di manganese; quello a medio carbonio 1–1.5% di carbonio con 75–85% di manganese; quello a basso carbonio 0.5% di carbonio o meno con 80–90% di manganese. Tutti e tre si ottengono per riduzione carbotermica del minerale di manganese in forno elettrico, e la differenza sta in quanto di quel carbonio resta nella lega: i gradi più poveri di carbonio richiedono fasi di affinazione aggiuntive, ed è per questo che il prezzo sale man mano che il carbonio scende. Il ferromangano a medio carbonio serve la vasta fascia intermedia delle colate che hanno bisogno di manganese ma non possono assorbire il carbonio che lo accompagna: un portatore con 75–85% di manganese il cui 1–1.5% di carbonio mantiene la colata dentro una specifica di carbonio controllata senza costringere l’acciaieria a pagare il grado a basso carbonio.
Il carbonio è la ragione stessa della separazione per gradi. L’alto contenuto di carbonio dell’HC FeMn lo esclude dagli acciai ultra-basso carbonio, dove si usano invece i gradi a medio o basso carbonio, e la stessa logica attraversa gli acciai a carbonio controllato — acciai elettrici, gradi inossidabili e acciai automobilistici ultra-basso carbonio — dove il budget di carbonio della lega si misura in centesimi di punto. L’MC FeMn copre la parte di quella fascia che esige un controllo del carbonio più stretto di quanto l’HC FeMn possa offrire — alcuni acciai HSLA e acciai da costruzione meccanica a medio carbonio — senza raggiungere le specifiche più severe, terreno del grado a basso carbonio e del manganese elettrolitico. L’economia è esplicita: l’HC FeMn costa tipicamente il 30–40% in meno dell’LC FeMn per unità di manganese, e l’MC FeMn si colloca tra i due, perciò il grado deve seguire la specifica di carbonio dell’acciaio e non il solo prezzo. In pratica molte acciaierie eseguono l’aggiunta in due fasi: il grosso del manganese come HC FeMn in forno o alla colata, dove il suo carbonio è desiderato o innocuo, e la correzione finale in padella con il grado più povero di carbonio, così che l’ultima aggiunta non possa spingere la colata oltre il suo limite di carbonio.
Il manganese si giustifica due volte. Come disossidante forma ossido di manganese (MnO), il cui punto di fusione è inferiore a quello della silice o dell’allumina, sicché l’ossido si combina con gli altri prodotti di disossidazione in inclusioni liquide che risalgono dal bagno; come formatore di solfuri fissa lo zolfo come solfuro di manganese (MnS) invece che come fragile solfuro di ferro (FeS), ed è proprio questo a prevenire la fragilità a caldo nella laminazione e nella forgiatura. In soluzione solida il manganese rinforza l’acciaio di circa 5–6 MPa di limite di snervamento per ogni 0.1% aggiunto, migliora la temprabilità e, negli acciai HSLA, 1.0–1.7% di manganese lavora con vanadio, niobio e titanio per raggiungere limiti di snervamento di 350–690 MPa. Aggiungere prima il manganese aumenta inoltre del 10–20% il recupero dell’alluminio e del silicio aggiunti dopo, perché l’attività dell’ossigeno nel bagno è già ridotta. Il margine d’impiego del grado è fissato dalle sue impurità: il fosforo non può essere eliminato durante la siderurgia e si accumula nell’acciaio riciclato, quindi il suo tetto decide il grado — 0.30% o meno per il materiale standard, 0.15% o meno per il grado di alta qualità — mentre lo zolfo è mantenuto a 0.03% o meno perché il carico di desolforazione resti basso. La granulometria è adattata al punto di aggiunta, con pezzatura 10–50 mm per la correzione in padella e la fonderia e fine 0–10 mm per dosaggio e miscelazione, e il recupero segue la via: 95–100% nella correzione in padella, 90–98% nell’EAF e 85–95% nel BOF.
Poiché il costo di un errore sul carbonio ricade sull’intera colata e non sulla lega, la verifica fa parte della specifica. Ogni lotto va confrontato con il suo certificato di analisi: manganese e carbonio rispetto alla banda del grado — la distinzione tra ferromangano ad alto e a medio carbonio è critica per il processo e va documentata con precisione lungo tutta la catena di fornitura —, fosforo e zolfo rispetto ai tetti degli elementi in traccia, e la distribuzione granulometrica rispetto all’ordine. Oltre al certificato, le variabili che contano sono la costanza di composizione da lotto a lotto, un calendario di consegne allineato ai consumi, il controllo statistico di processo di chimica e granulometria e un sistema qualità documentato sostenuto da audit periodici; la maggior parte delle acciaierie che consumano manganese su larga scala mantiene inoltre una seconda fonte qualificata, sia per potere negoziale sia per resilienza di fornitura. KHAKI TRADING CO., LIMITED fornisce ferromangano a medio carbonio all’interno di un portafoglio di 32 categorie di prodotto che serve oltre 80 paesi, con certificati di analisi e supporto tecnico in 17 lingue per rispondere alle esigenze di acquisto e metallurgiche delle acciaierie.
Hai bisogno di prezzi o conferma tecnica?
Invia i tuoi requisiti di applicazione, grado, dimensione e quantità via email per una risposta più rapida.
Richiedi preventivo