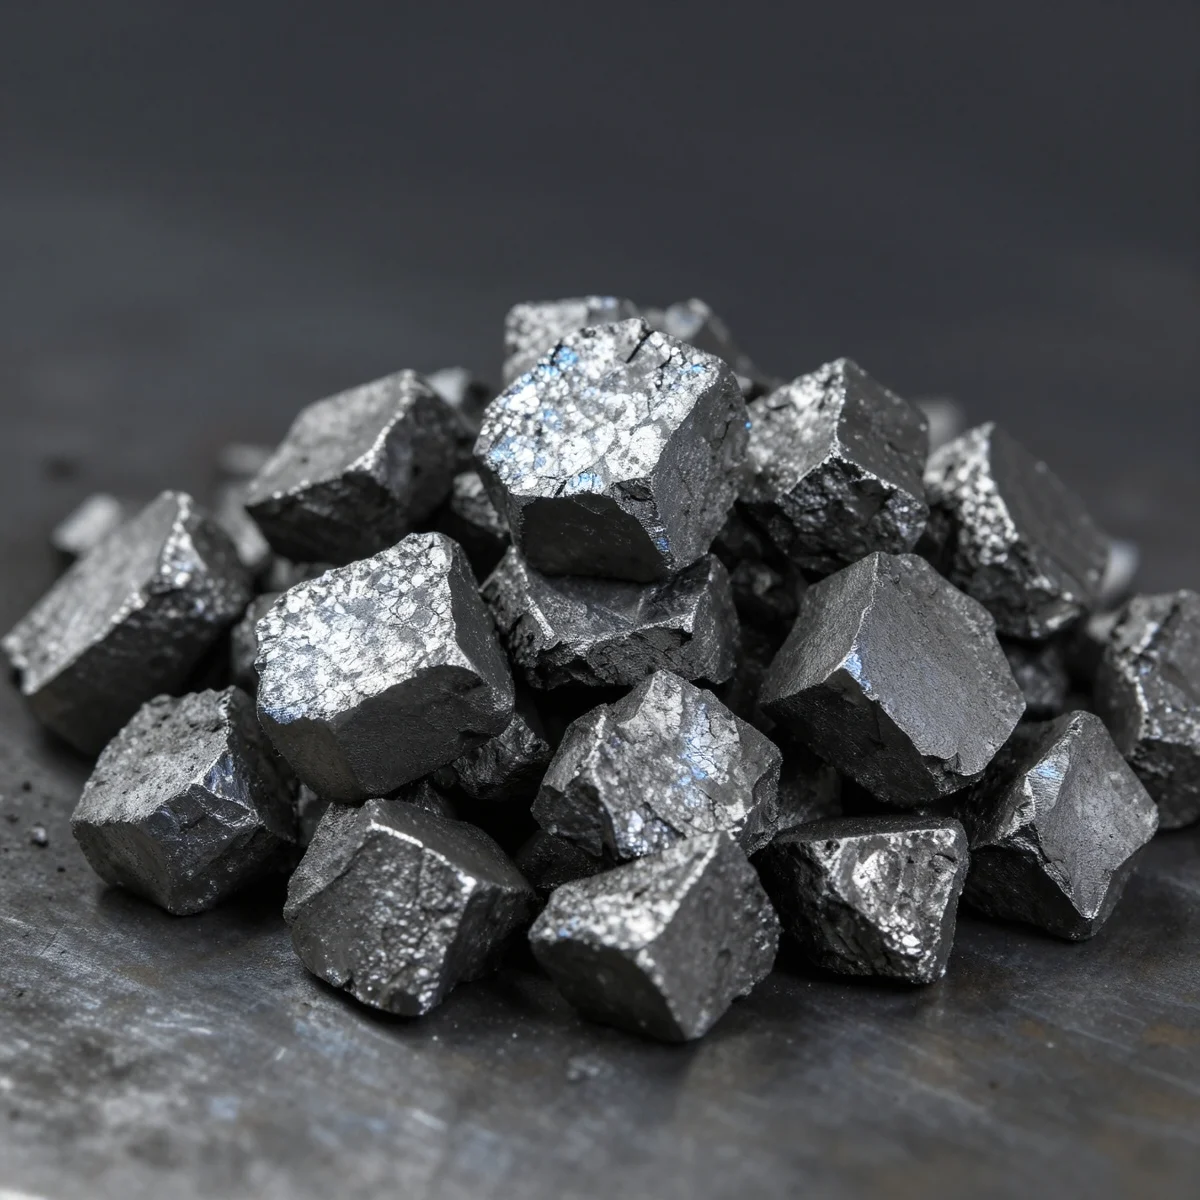
Ferromangan ist nach Ferrosilizium die zweitmeistverbrauchte Ferrolegierung in der Stahlherstellung, und ihre Sorten unterscheiden sich nicht durch Mangan, sondern durch Kohlenstoff: Hochkarbon-Ferromangan (HC FeMn) enthält 65–80% Mangan mit 6–7% Kohlenstoff, Mittelkarbon-Ferromangan (MC FeMn) 75–85% Mangan mit 1–1,5% Kohlenstoff, Niedrigkarbon-Ferromangan (LC FeMn) 80–90% Mangan mit 0,5% Kohlenstoff oder weniger. Alle drei entstehen durch karbotermische Reduktion von Mangankonzentrat im Elektroofen; je kohlenstoffärmer die Sorte, desto mehr Raffinationsschritte verlangt sie, und der Preis steigt mit sinkendem Kohlenstoff — pro Manganeinheit ist die Hochkarbon-Sorte üblicherweise 30–40% billiger als die Niedrigkarbon-Sorte. LC FeMn ist die kohlenstoffärmste Ferromangansorte und diejenige, die dann spezifiziert wird, wenn das Kohlenstoffbudget der Schmelze so eng ist, dass selbst die 1–1,5% der Mittelkarbon-Sorte sie über die Grenze heben würden: interstitialfreie (IF)-Stähle, Elektrostähle sowie rostfreie und ultraniedrig kohlenstoffhaltige Automobilstähle, in denen der Kohlenstoff minimiert werden muss. Sie ist die letzte Stufe der Ferromangan-Leiter; darüber hinaus übernimmt ein ganz anderes Material — Elektrolytmangan.
Das Kohlenstoff der Legierung zählt, weil es direkt zum Kohlenstoff des Stahls addiert wird. In den ultraniedrig kohlenstoffhaltigen Sorten wird der Endgehalt an Kohlenstoff in Hundertstelprozent gemessen, und der Kohlenstoff der letzten Manganzugabe ist daher ein Glied erster Ordnung der Chemie, keine Rundungsfrage. Deshalb wird die Manganzugabe in zwei Abschnitte geteilt: das Gros des Mangans geht als HC- oder MC FeMn in den Ofen oder beim Abstich, wo sein Kohlenstoff unschädlich oder sogar erwünscht ist, und die finale Mangankorrektur in der Pfanne verwendet LC FeMn, damit die letzte Zugabe die Schmelze nicht über ihre Kohlenstoffgrenze heben kann. Wo selbst die 0,5% Kohlenstoff von LC FeMn zu viel sind — die anspruchsvollsten Elektro- und Sauberschmelzen — wechselt das Stahlwerk auf Elektrolytmangan (mindestens 99,7% Mangan bei Kohlenstoff unter 0,04%), das praktisch keinen Kohlenstoff mitbringt. LC FeMn liegt dazwischen: günstiger pro Manganeinheit als Manganmetall und ohne das Kohlenstoffbudget zu brechen — worin sein Status als Standardwahl für IF- und Tiefziehprogramme besteht. Die Ausbeute in dieser Rolle der finalen Korrektur ist die beste der Route — 95–100% in der Pfanne, gegenüber 90–98% im Lichtbogenofen (EAF) und 85–95% im Konverter (BOF) — denn die kontrollierte Rührung und die Schlackenbedingungen der Pfanne halten den Mangan von einer Reoxidation ab.
Mangan tut in diesen Schmelzen genau die zwei Jobs wie in jeder Schmelze. Als Desoxidationsmittel bildet es Manganoxid (MnO), dessen Schmelzpunkt unter dem von Siliziumdioxid oder Aluminiumoxid liegt, sodass es sich mit den anderen Desoxidationsprodukten zu flüssigen Einschlüssen verbindet, die aus dem Bad aufsteigen; als Sulfidbildner bindet es Schwefel als Mangansulfid (MnS) statt als sprödes Eisensulfid (FeS) und verhindert so die Warmbrüchigkeit beim Walzen. In Mischkristallen trägt jeder 0,1% Zugabe rund 5–6 MPa Streckgrenze bei und verbessert die Härtbarkeit. Was am kohlenstoffarmen Ende ändert, ist die Hülle, in der die Legierung selbst bleiben muss: Phosphor lässt sich in der Stahlherstellung nicht entfernen und reichert sich im Recyclingstahl an, weshalb die Obergrenze von 0,15% für das hochqualitative Material — gegenüber 0,30% für Standardmaterial — das ist, was ein Sauberschmelzen-Programm sauber hält, und der Schwefel wird auf 0,03% oder darunter gehalten, um die Entschwefelungslast niedrig zu halten. Die Korngröße folgt dem Zugabepunkt, 10–50 mm Stücke für Pfannenkorrektur und Gießerei und 0–10 mm Feinanteile für Dosierung und Mischung, und da die Zugabe klein und spät ist, zeigt sich der Preis einer schlechten Charge sofort in der Endanalyse.
Da es am Ende der Sequenz keine zweite Chance gibt, ist die Verifizierungsdiziplin strenger als bei einer Massenzugabe. Jede Charge wird gegen ihr Analysezertifikat geprüft: Mangan und Kohlenstoff gegen das Sortenband — die HC/MC/LC-Unterscheidung ist verfahrenskritisch und muss über die gesamte Lieferkette präzise dokumentiert werden —, Phosphor und Schwefel gegen die Begleitelementgrenzen, und die Korngrößenverteilung gegen die Bestellung. Die Zusammensetzungskonstanz von Charge zu Charge, ein am Verbrauch ausgerichteter Lieferplan (Stahlwerke dieser Programme fahren typischerweise Just-in-Time-Fenster von zwei bis vier Wochen), statistische Prozesskontrolle der Chemie und der Korngröße sowie ein dokumentiertes Qualitätssystem mit regelmäßigen Audits machen die finale Korrektur vorhersagbar; die meisten Stahlwerke mit großem Manganverbrauch halten außerdem eine zweite qualifizierte Quelle vor, sowohl für Preishebel als auch für Versorgungssicherheit. KHAKI TRADING CO., LIMITED liefert Niedrigkarbon-Ferromangan innerhalb eines Portfolios von 32 Produktkategorien für Kunden in über 80 Ländern, mit Analysezertifikaten und technischer Unterstützung in 17 Sprachen, passend zu Einkaufs- und Metallurgieanforderungen der Stahlwerke.
Preise oder technische Bestätigung benötigt?
Senden Sie Ihre Anforderungen zu Anwendung, Güte, Größe und Menge per E-Mail für eine schnellere Antwort.
Angebot anfordern