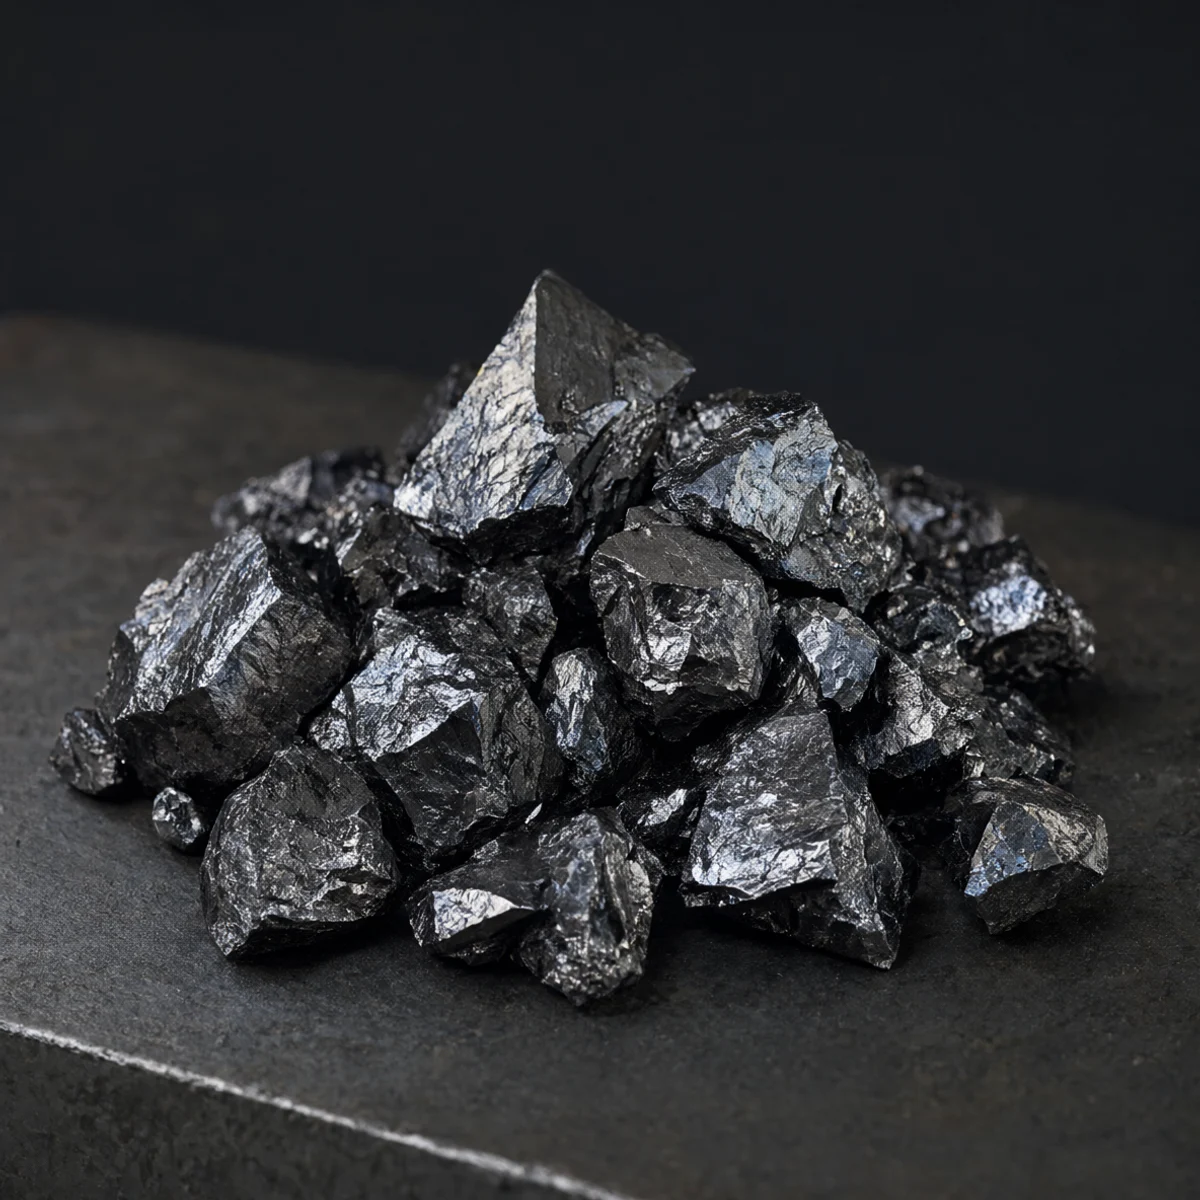
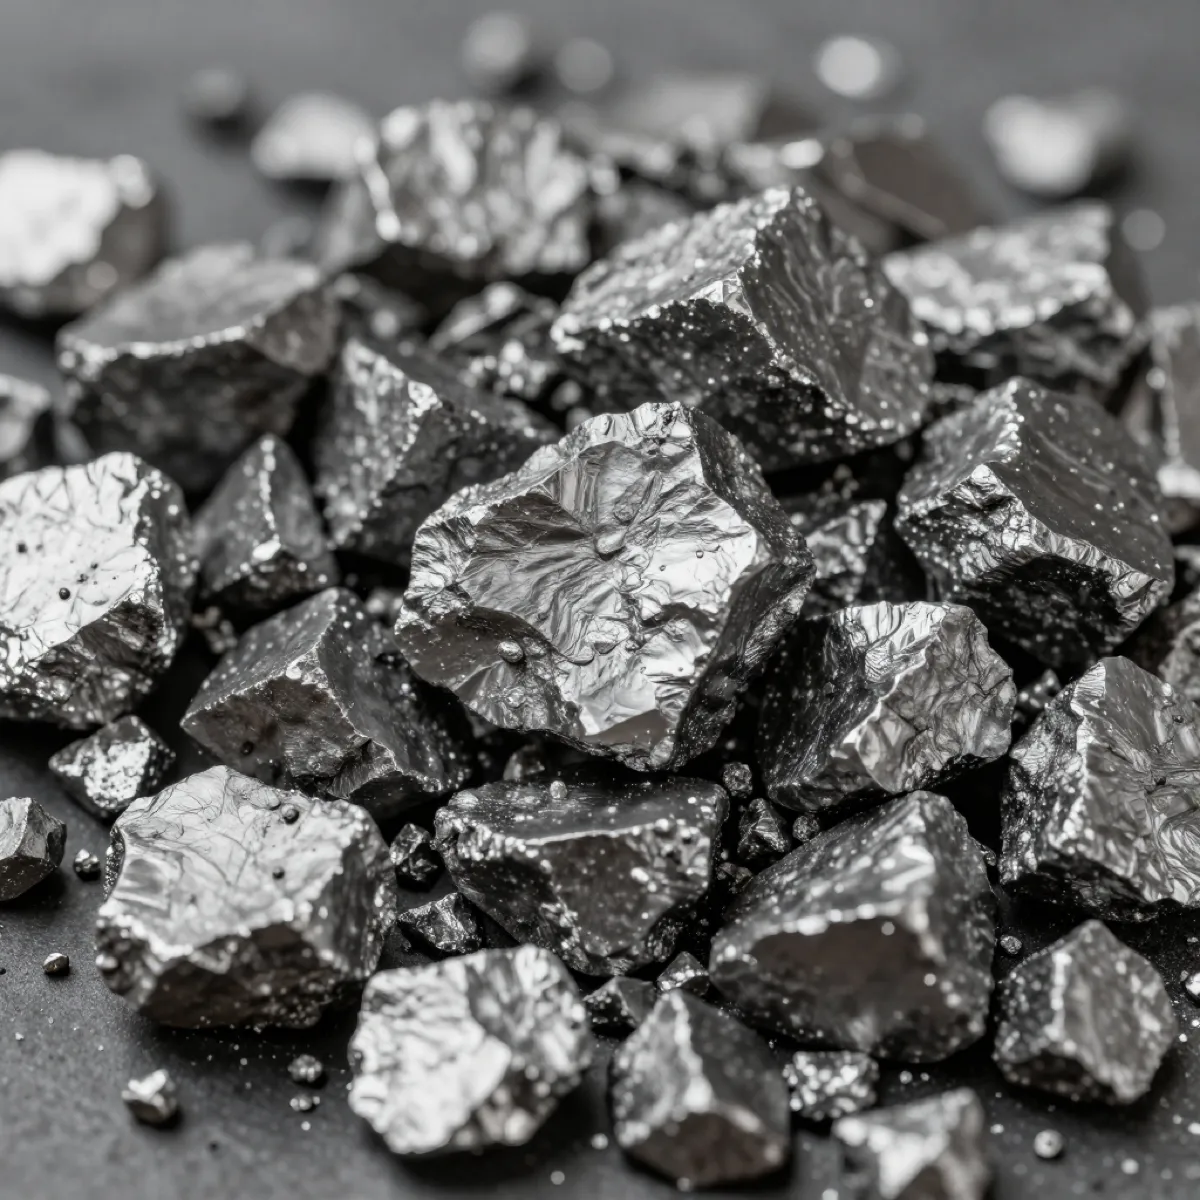
Ferrochrom ist der primäre Chromträger in der Edelstahl- und Hitzelegierungsproduktion und liefert das Chrom, das diesen Legierungen ihre Korrosionsbeständigkeit, ihre Hochtemperaturfestigkeit und ihr Passivationsverhalten verleiht. Er wird durch karbotermische Reduktion von Chromerz im Tauchlichtbogenofen hergestellt und in zwei Sorten geliefert, die den Kohlenstoffbereich abdecken, den die moderne Edelstahlpraxis verlangt: Hochkarbon-Ferrochrom (HC FeCr, 4–8% Kohlenstoff), der den Großteil der Chromladung wirtschaftlich trägt, und Niedrigkarbon-Ferrochrom (LC FeCr, 0,03–0,5% Kohlenstoff), der für das abschließende Chromtrimming nach der Entkohlung reserviert ist. Beide enthalten 60–70% Chrom mit Silizium von 1,5% oder weniger (einstellbar) und engen Phosphor- und Schwefelgrenzen; was sie voneinander trennt — und ihren Preis trennt — ist, wie viel Kohlenstoff der Reduktion in der Legierung verbleibt und welche Raffinationsschritte nötig sind, um ihn zu entfernen. Wenn der Endgehalt an Kohlenstoff der Schmelze eine Spezifikation ist und kein Ziel, wird die Niedrigkarbon-Sorte vorgeschrieben.
Die Edelstahlroute, die den Bedarf an LC FeCr geschaffen hat, ist die standardmäßige zweistufige EAF–AOD-Praxis. Im Lichtbogenofen schmilzt die HC-FeCr-Ladung mit Altstahl unter einer reduzierenden Schlacke, und die Chromausbeute ins Bad steigt über 95%, wenn Silizium- und Aluminiumreste und die Schlackenchemie gut kontrolliert sind. Die Schmelze wird dann in den Argon-Sauerstoff-Entkohlungskonverter (AOD) überführt, wo das definierende Problem der Edelstahlmetallurgie auftritt: Der Kohlenstoff muss auf die Ziehspezifikation gesenkt werden, ohne übermäßiges Chrom in die Schlacke zu oxidieren. Die Argonverdünnung löst dies, indem sie den CO-Partialdruck schrittweise senkt, sodass die Kohlenstoff-Sauerstoff-Reaktion gegenüber der Chromoxidation bevorzugt wird: Der Kohlenstoff geht, der größte Teil des Chroms bleibt im Bad. Der AOD kann wirtschaftlich Kohlenstoff in den Bereich von etwa 0,05–0,08% bringen; weiter nach unten zu drücken — bis zur 0,03%-Obergrenze der Super-Low-Carbon-Sorten wie 304L und 316L — wird schrittweise teurer an Argon, Zeit und reduziertem Chromertrag. Die Standardlösung besteht nicht darin, den AOD zu der ganzen Arbeit zu zwingen: Die Schmelze wird an die wirtschaftliche Entkohlungsgrenze gebracht, und der verbleibende Chrombedarf wird mit LC FeCr getrimmt, dessen 0,03–0,5% Kohlenstoff die fertige Chemie nicht über ihre Grenze heben können. Eine abschließende siliziumbasierte Reduktion — Ferrosilizium, das zusammen mit der Chemie der FeCr-Ladung arbeitet — bringt dann das unvermeidlich oxidierte Chrom zurück ins Bad, und das Chrom kehrt zur Spezifikation zurück.
Die bedienten Sorten sind das Super-Low-Carbon-Edelstahlprogramm selbst. Für die Austenitstähle 304 und 316 liegt das Chromziel bei rund 18%, mit Ferromolybdän, das die 2–3% Molybdän liefert, die 316 von 304 unterscheiden und Beständigkeit gegen Lochfraß geben; für die ferritischen und martensitischen Sorten der 400er-Reihe (410, 430) reicht das Chrom von etwa 11% bis 17%, und die Kohlenstoffkontrolle wird zum bestimmenden Chemieparameter — was das LC-FeCr-Trimming und einen gut gemanagten Entkohlungszyklus unverzichtbar macht. Hitzebeständige Legierungen für Ofenbauteile, Fahrzeugauspuffsysteme und Hochtemperatur-Strukturbauteile stützen sich auf dieselbe stabile Chromplattform, oft kombiniert mit Silizium und Aluminium für Oxidationsbeständigkeit. In jedem Fall zählen die Unreinheiten der Ladung so viel wie das Chrom selbst: Phosphor und Schwefel, die mit der FeCr-Zugabe hereinkommen, verursachen Versprödung und Warmbrüchigkeit im fertigen Edelstahl — Defekte, die nachgelagert nicht behoben werden können — weshalb das Material auf 0,03% Phosphor oder weniger und 0,04% Schwefel oder weniger gehalten wird.
Die Chromausbeute ist der Ort, an dem sich die Qualität der LC-FeCr-Charge in der Schmelzenkosten zeigt, und die Lieferdisziplin ist deshalb Teil der Spezifikation. Das Material wird auf einen kontrollierten 10–50 mm Stückbereich gesiebt, mit einer 3–10 mm gebrochenen Fraktion für spezifische Befüllsysteme verfügbar, und jede Sendung trägt zertifizierte Chemie innerhalb von Toleranzen, die dem Stahlwerk erlauben, auf Ziel statt auf Sicherheitsmarge zu laden. Eingehende Chargen werden auf zertifizierte Chemie, Stückgröße und Freiheit von Schlackeneinschlüssen geprüft — denn die Ausbeuteschwankung von Schmelze zu Schmelze ist meist einer uneinheitlichen Stückgröße, Schlackeneintrag in untermaßiges Material oder einer Chemiedrift in den Silizium- und Kohlenstoffresten zuzuschreiben, und jeder dieser Faktoren erzwingt die Überladung, die die Legierungsrechnung verteuert. Die beiden Sorten werden in getrennten Bunkern gelagert: HC FeCr und LC FeCr dürfen niemals gemischt werden, und ein Kohlenstofffehler aus dem falschen Bunker verunreinigt genau die Schmelzen, die es sich am wenigsten leisten können. Für Edelstahlwerke, die integrierte EAF–AOD-Routen fahren, ist eine langfristige Lieferbeziehung mit konstanter Chemie und einer verlässlichen HC-FeCr/LC-FeCr-Aufteilung einer der wirksamsten Hebel, um die Chromausbeute zu stabilisieren, die Legierungskosten zu kontrollieren und die Kohlenstoffspezifikation auf jeder Schmelze zu erfüllen. KHAKI TRADING CO., LIMITED liefert Niedrigkarbon-Ferrochrom innerhalb eines Portfolios von 32 Produktkategorien für Kunden in über 80 Ländern, mit Analysezertifikaten und technischer Unterstützung in 17 Sprachen, passend zu Einkaufs- und Metallurgieanforderungen der Stahlwerke.
Preise oder technische Bestätigung benötigt?
Senden Sie Ihre Anforderungen zu Anwendung, Güte, Größe und Menge per E-Mail für eine schnellere Antwort.
Angebot anfordern