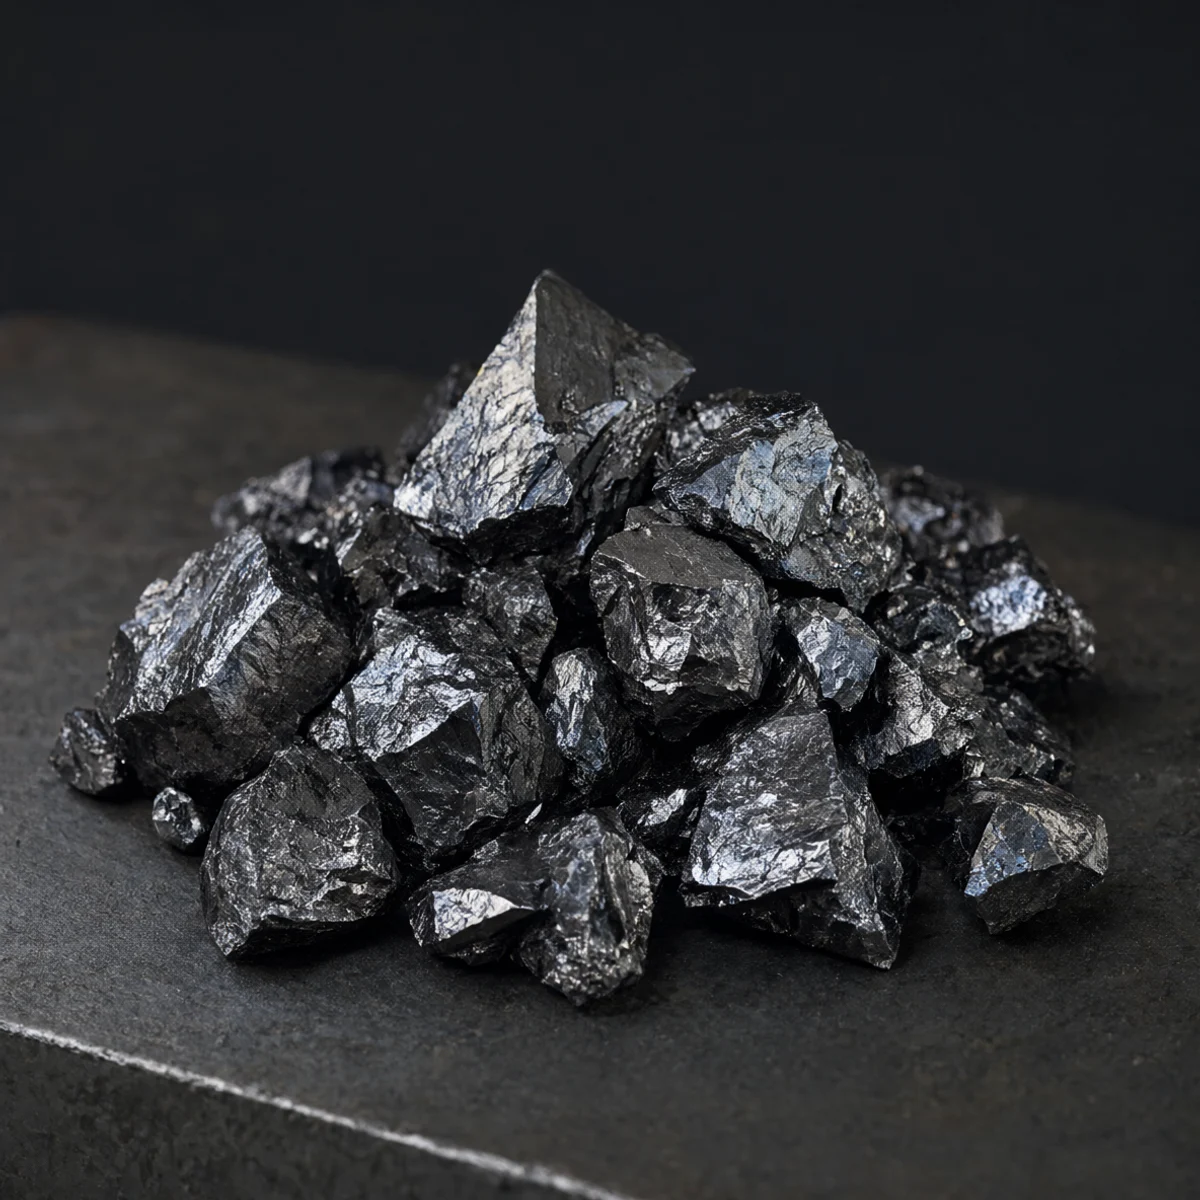
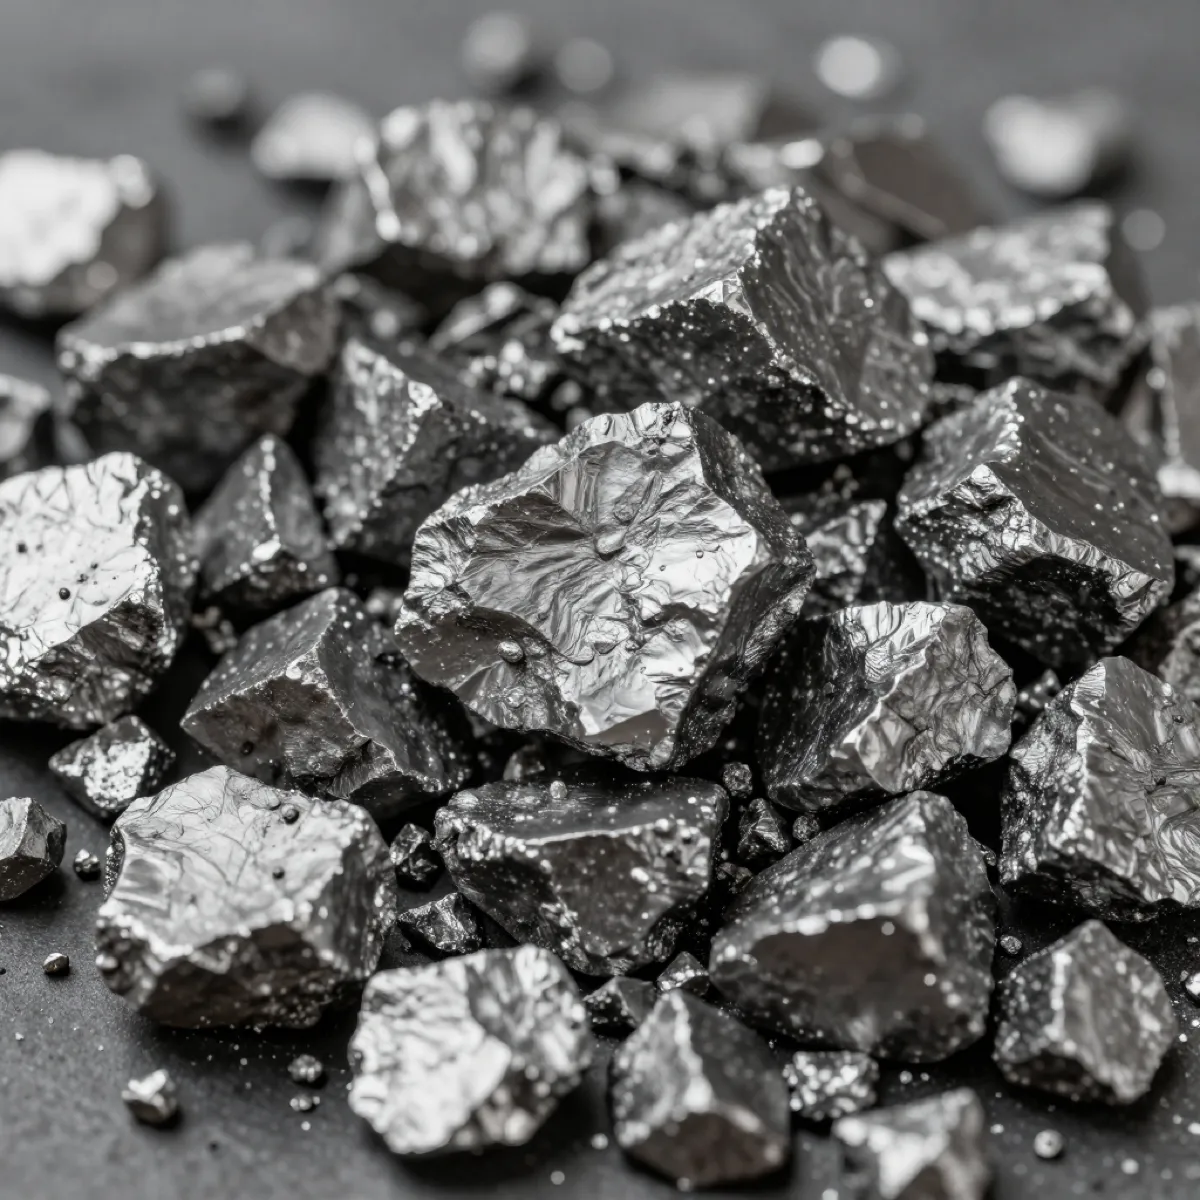
El ferrocromo es el principal portador de cromo en la producción de aceros inoxidables y resistentes al calor, y es el que aporta el cromo que da a estos aleaciones su resistencia a la corrosión, su resistencia a alta temperatura y su comportamiento de pasivación. Se produce por reducción carbotérmica de la cromita en hornos de arco sumergido, y se suministra en dos grados que abarcan el rango de carbono que exige la práctica inoxidable moderna: el ferrocromo de alto carbono (HC FeCr, 4–8% de carbono), que carga la mayor parte del cromo de forma económica, y el ferrocromo de bajo carbono (LC FeCr, 0,03–0,5% de carbono), reservado para el ajuste final de cromo tras la descarburación. Ambos contienen 60–70% de cromo con silicio de 1,5% o menos (ajustable) y techos estrictos de fósforo y azufre; lo que los separa —y separa su coste— es la cantidad de carbono de la reducción que queda en la aleación y las etapas de refinación que hay que hacer para quitarlo. Cuando el carbono final de la colada es una especificación y no un objetivo, lo que se prescribe es el ferrocromo de bajo carbono.
La ruta inoxidable que creó la necesidad de LC FeCr es la práctica estándar de dos etapas EAF–AOD. En el horno de arco eléctrico, la carga de HC FeCr funde con la chatarra bajo una escoria reductora, y la recuperación de cromo en el baño supera el 95% cuando los residuos de silicio y aluminio y la química de la escoria están bien controlados. La colada se transfiere entonces al convertidor de descarburación al argón-oxígeno (AOD), donde aparece el problema definitorio de la metalurgia del inoxidable: el carbono debe bajar a la especificación objetivo sin oxidar cromo excesivo a la escoria. La dilución con argón lo resuelve bajando progresivamente la presión parcial de CO, de modo que la reacción carbono-oxígeno se favorece frente a la oxidación del cromo: el carbono sale y la mayor parte del cromo se queda en el baño. El AOD puede llevar el carbono de forma económica hasta el rango de 0,05–0,08%; empujar por debajo — hasta el máximo de 0,03% de los grados ultra bajo carbono como 304L y 316L — se vuelve progresivamente más caro en argón, tiempo y rendimiento de cromo reducido. La solución estándar no es forzar al AOD a hacer todo el trabajo: la colada se lleva al límite económico de descarburación y la demanda restante de cromo se ajusta con LC FeCr, cuyo 0,03–0,5% de carbono no puede llevar la química terminada por encima de su límite. Una reducción final a base de silicio —el ferrosilicio trabajando junto con la química de la carga de FeCr— recupera entonces en el baño el cromo que fue inevitablemente oxidado, y el cromo vuelve a la especificación.
Los grados servidos son el propio programa de inoxidable ultra bajo carbono. Para los grados austeníticos 304 y 316, la meta de cromo se sitúa cerca del 18%, con ferromolibdeno aportando el 2–3% de molibdeno que distingue a 316 de 304 y proporciona resistencia a la picadura; para los grados ferríticos y martensíticos de la serie 400 (410, 430), el cromo va de 11% a 17% aproximadamente y el control del carbono se convierte en el parámetro químico definitorio —que es lo que hace indispensables el ajuste con LC FeCr y un ciclo de descarburación bien gestionado. Las aleaciones resistentes al calor para hardware de hornos, sistemas de escape de automoción y servicio estructural a alta temperatura se apoyan en la misma plataforma estable de cromo, a menudo combinada con silicio y aluminio para la resistencia a la oxidación. En todos los casos, los techos de impurezas de la carga importan tanto como el propio cromo: el fósforo y el azufre que arrastra el FeCr causan fragilización y fragilidad en caliente en el inoxidable terminado —defectos imposibles de reparar aguas abajo—, por lo que el material se mantiene con 0,03% de fósforo o menos y 0,04% de azufre o menos.
El rendimiento de cromo es donde la calidad del lote de LC FeCr se lee en el coste de la colada, así que la disciplina de suministro forma parte de la especificación. El material se tamiza a una banda controlada de 10–50 mm de grumos, con una gradación troceada de 3–10 mm disponible para sistemas de carga específicos, y cada expedición lleva química certificada dentro de tolerancias que permiten a la acería cargar a objetivo y no a margen de seguridad. Los lotes entrantes se inspeccionan por química certificada, tamaño de grumo y ausencia de inclusiones de escoria —porque la variabilidad de rendimiento colada a colada se traza con más frecuencia a tamaño inconsistente, escoria atrapada en material por debajo del tamaño, o deriva química de los residuos de silicio y carbono, y cada uno de eso fuerza el sobreaditado que encarece la factura de aleaciones. Los dos grados se almacenan en silos segregados: HC FeCr y LC FeCr nunca deben mezclarse, y un error de carbono desde el silo equivocado contamina exactamente las coladas que menos pueden permitírselo. Para las acerías inoxidables que operan rutas EAF–AOD integradas, una relación de suministro a largo plazo con química consistente y un split fiable HC FeCr / LC FeCr es una de las palancas más eficaces para estabilizar el rendimiento de cromo, controlar el coste de aleaciones y cumplir la especificación de carbono en cada colada. KHAKI TRADING CO., LIMITED suministra ferrocromo de bajo carbono dentro de una cartera de 32 categorías de producto que atiende a más de 80 países, con certificados de análisis y soporte técnico en 17 idiomas para responder a las necesidades de compra y metalúrgicas de las acerías.
¿Necesita precios o confirmación técnica?
Envíe por correo electrónico su aplicación, grado, tamaño y requisitos de cantidad para una respuesta más rápida.
Solicitar cotización