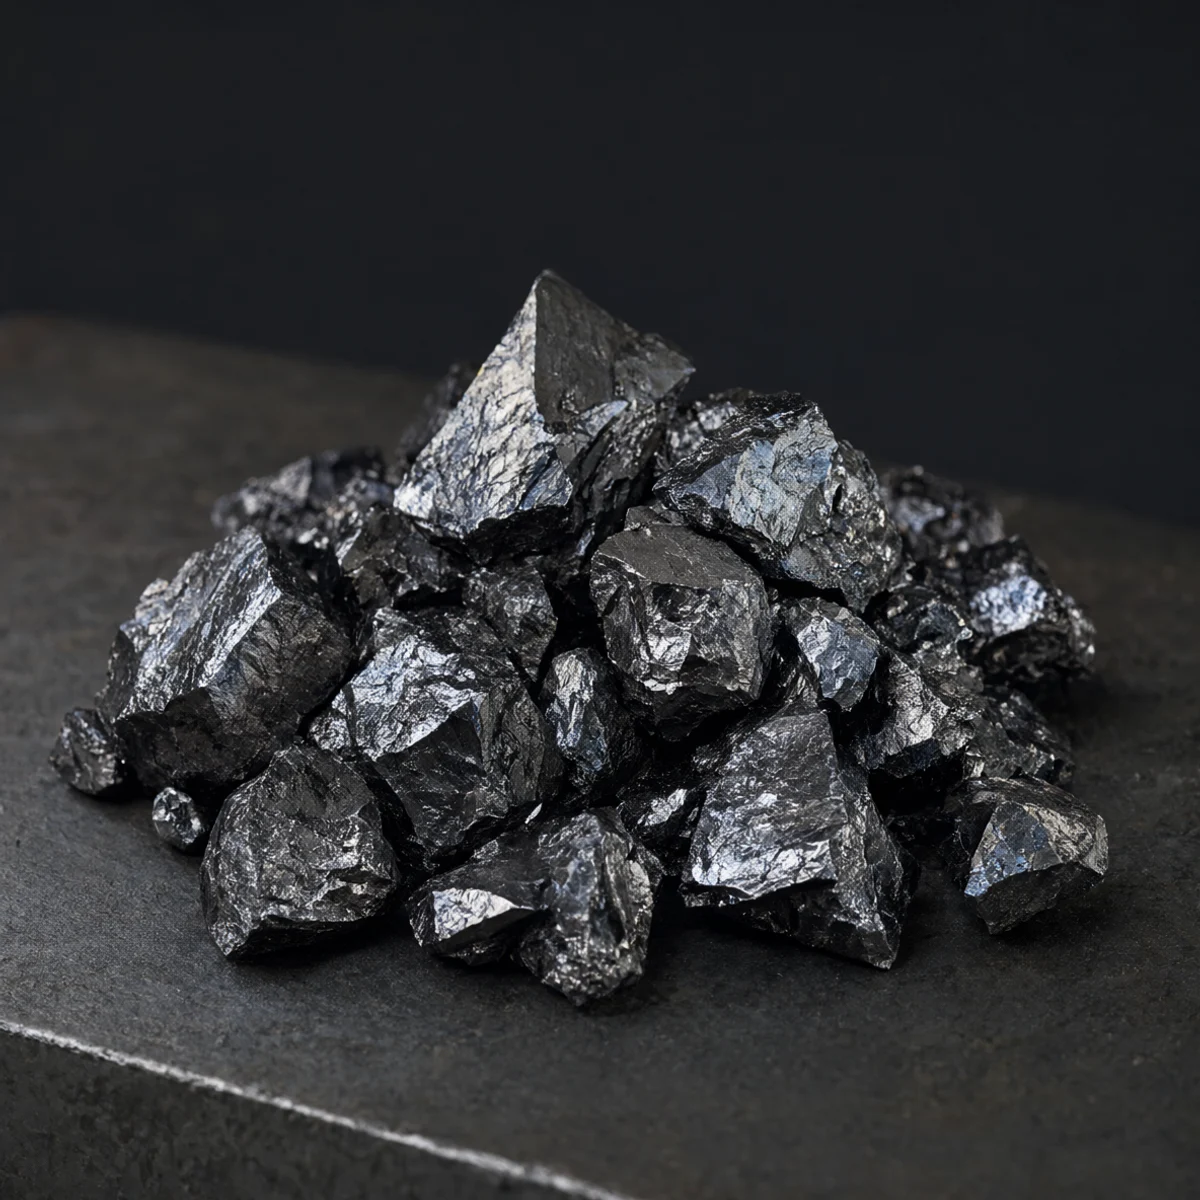
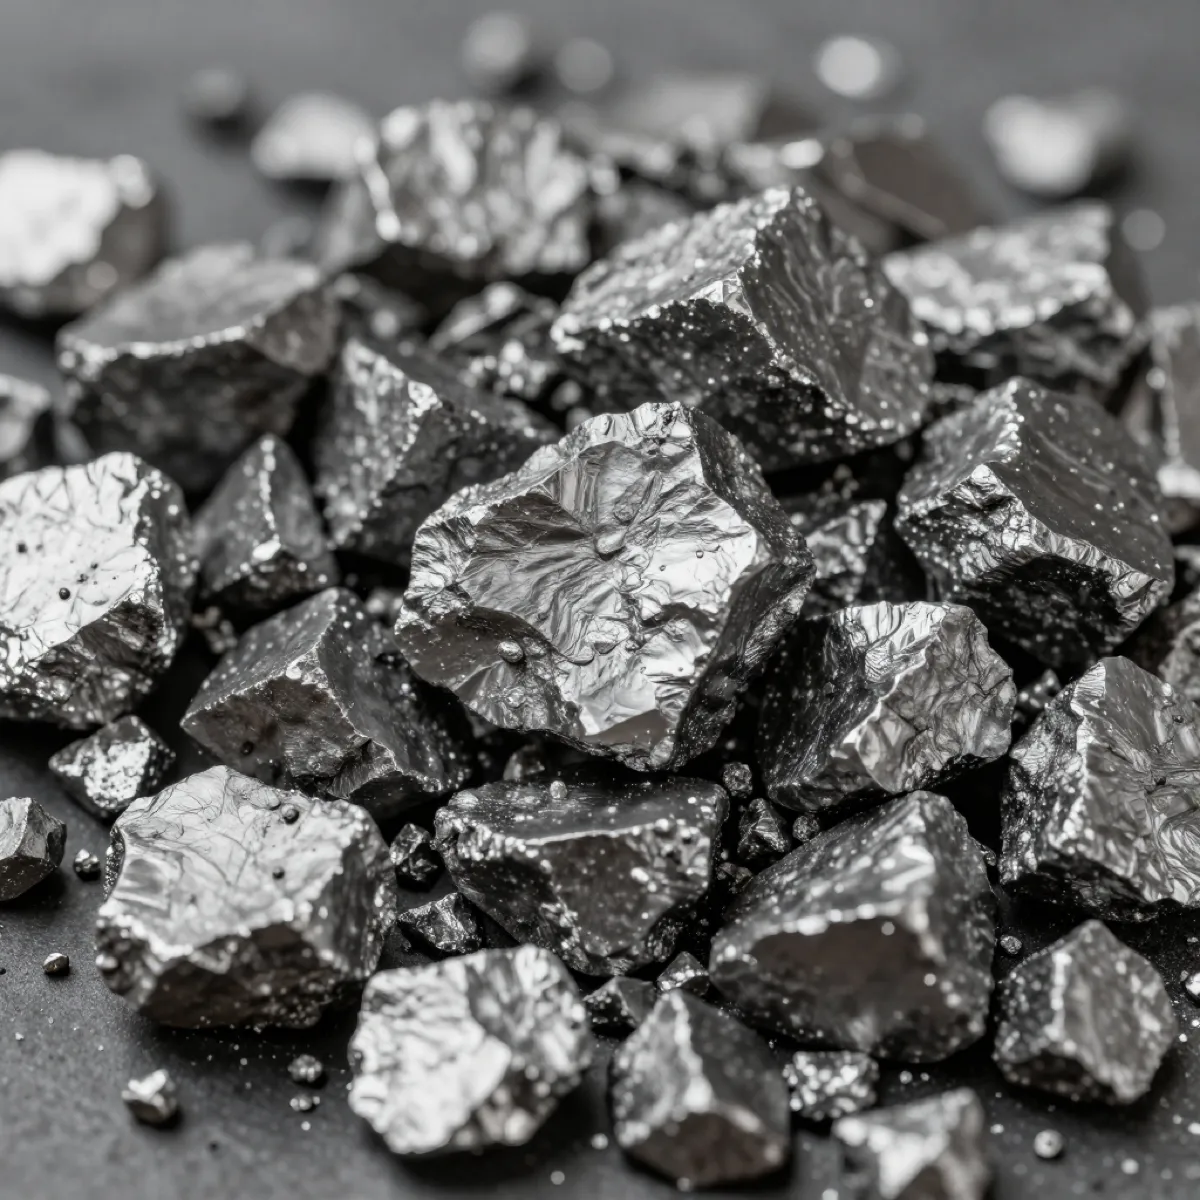
Le ferrochrome est le principal porteur de chrome dans la production de l’acier inoxydable et des aciers réfractaires, fournissant le chrome qui donne à ces alliages leur résistance à la corrosion, leur résistance à chaud et leur comportement de passivation. Il est produit par réduction carbothermique de la chromite dans des fours à arc submergés, et se fournit en deux nuances qui encadrent le champ de carbone exigé par la pratique inoxydable moderne : le ferrochrome haut carbone (HC FeCr, 4–8% de carbone), qui porte la masse de la charge de chrome économiquement, et le ferrochrome bas carbone (LC FeCr, 0,03–0,5% de carbone), réservé à la correction finale de chrome après décarburation. Les deux titrent 60–70% de chrome avec un silicium à 1,5% ou moins (réglable) et des plafonds stricts de phosphore et de soufre ; ce qui les distingue — et distingue leur coût — c’est la quantité de carbone de la réduction qui reste dans l’alliage, et les étapes d’affinage nécessaires pour l’enlever. Quand le carbone final de la coulée est une spécification et non un objectif, c’est le ferrochrome bas carbone qui est prescrit.
La route inoxydable qui a créé le besoin de LC FeCr est la pratique standard à deux étapes EAF–AOD. Au four à arc électrique, la charge de HC FeCr fond avec la ferraille sous un laitier réducteur, et le rendement de chrome dans le bain dépasse 95% quand les résidus de silicium et d’aluminium et la chimie du laitier sont bien contrôlés. La coulée est alors transférée au convertisseur à décarburation argon-oxygène (AOD), où apparaît le problème définissant de la métallurgie de l’inoxydable : le carbone doit descendre à la cible de spécification sans oxyder un chrome excessif dans le laitier. La dilution à l’argon le résout en abaissant progressivement la pression partielle de CO, de sorte que la réaction carbone-oxygène est favorisée sur l’oxydation du chrome : le carbone part, la plupart du chrome reste dans le bain. L’AOD peut économiquement amener le carbone aux environs de 0,05–0,08% ; descendre en dessous — jusqu’au plafond de 0,03% des nuances super-bas carbone comme 304L et 316L — devient progressivement plus cher en argon, en temps et en rendement de chrome réduit. La solution standard n’est pas de forcer l’AOD à faire tout le travail : la coulée est menée à la limite économique de décarburation, et la demande restante de chrome est corrigée au LC FeCr, dont les 0,03–0,5% de carbone ne peuvent pas faire repasser la chimie finie au-dessus de sa limite. Une réduction finale à base de silicium — le ferrosilicium travaillant de concert avec la chimie de la charge de FeCr — ramène alors dans le bain le chrome qui a été inévitablement oxydé, et le chrome revient à la spécification.
Les nuances servies sont le propre programme d’inoxydable super-bas carbone. Pour les nuances austénitiques 304 et 316, la cible de chrome se situe vers 18%, avec du ferromolybdène apportant les 2–3% de molybdène qui distinguent 316 de 304 et assurent la résistance à la corrosion par piqûres ; pour les nuances ferritiques et martensitiques de la série 400 (410, 430), le chrome couvre de 11% à 17% environ et le contrôle du carbone devient le paramètre chimie définissant — ce qui rend la correction au LC FeCr et un cycle de décarburation bien géré indispensables. Les alliages réfractaires pour hardware de fours, systèmes d’échappement automobiles et service structurel à haute température s’appuient sur la même plateforme stable de chrome, souvent complétée de silicium et d’aluminium pour la résistance à l’oxydation. Dans tous les cas, les plafonds d’impuretés de la charge comptent autant que le chrome lui-même : le phosphore et le soufre amenés par le FeCr causent fragilisation et fragilité à chaud dans l’inoxydable fini — des défauts impossibles à réparer en aval — si bien que la matière est tenue à 0,03% de phosphore ou moins et 0,04% de soufre ou moins.
Le rendement de chrome est là où la qualité du lot de LC FeCr se lit dans le coût de la coulée, et la discipline d’approvisionnement fait donc partie de la spécification. La matière est tamisée dans une bande contrôlée de 10–50 mm de blocs, avec un gradage concassé de 3–10 mm disponible pour les systèmes de charge spécifiques, et chaque expédition porte une chimie certifiée dans des tolérances qui permettent à l’aciérie de charger en visée plutôt qu’en marge de sécurité. Les lots entrants sont inspectés pour chimie certifiée, gabarit de blocs et absence d’inclusions de laitier — car la variabilité de rendement de coulée à coulée se trace le plus souvent à un gabarit incohérent, à du laitier piégé dans la matière sous-gabarit, ou à une dérive chimique des résidus de silicium et de carbone, et chacun de ces facteurs force le sur-additionnage qui renchérit la facture d’alliages. Les deux nuances sont stockées dans des trémies séparées : le HC FeCr et le LC FeCr ne doivent jamais être mélangés, et une erreur de carbone depuis la trémie de contamine exactement les coulées qui peuvent le moins se le permettre. Pour les aciéries inoxydables tournant sur route EAF–AOD intégrée, une relation d’approvisionnement longue avec une chimie constante et un split fiable HC FeCr / LC FeCr est l’un des leviers les plus efficaces pour stabiliser le rendement de chrome, maîtriser le coût des alliages et tenir la spécification de carbone sur chaque coulée. KHAKI TRADING CO., LIMITED fournit le ferrochrome bas carbone dans un portefeuille de 32 catégories de produits desservant plus de 80 pays, avec certificats d’analyse et support technique en 17 langues pour répondre aux exigences d’achat et de métallurgie des aciéries.
Besoin de tarification ou de confirmation technique ?
Envoyez vos exigences d'application, de nuance, de taille et de quantité par email pour une réponse plus rapide.
Demander un devis