تسلسل الحمالة: إزالة الأكسدة والخبث وإضافة السبائك بالترتيب الصحيح لفولاذ نظيف
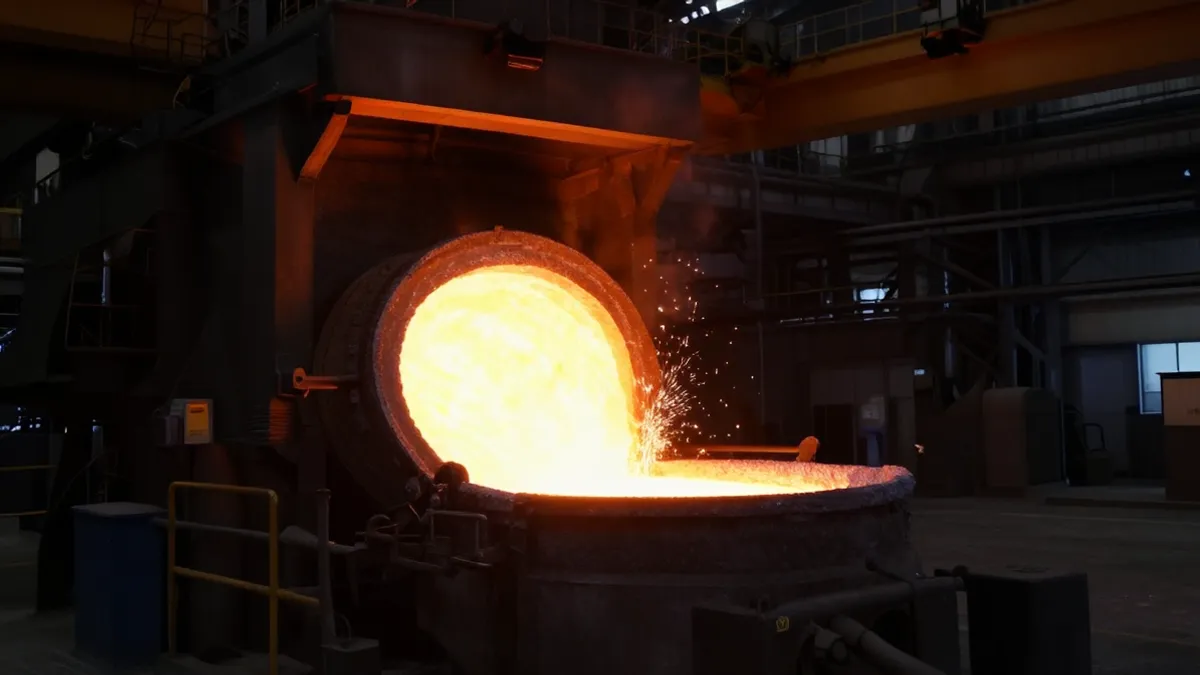
الصبة التي تُسحب من الفرن إلى الحمالة ليست فولاذًا منتهيًا — إنها عملية تنتظر أن تكتمل. بين لحظة انتهاء السحب ولحظة وصول الصبة إلى آلة الصب المستمر، يمر الفولاذ بتسلسل محدد من العمليات، وتغيّر كل عملية منها الشروط التي تعتمد عليها العملية التالية: جهد الأكسجين، وكيمياء الخبث، ودرجة الحرارة. إذا أخطأت في الترتيب فقد ظهر الثمن لاحقًا، وكثيرًا ما يكون تشخيصه صعبًا — على هيئة فقد في مردود الإضافات، أو شوائب في الشريط المصبوب، أو نقص في درجة الحرارة عند الوعاء الوسطي. هيكل هذا التسلسل واحد في جميع الدرجات تقريبًا: إزالة الأكسدة الأولية، ثم تأسيس الخبث، ثم فترة التكرير، ثم إضافات نهاية المعالجة، فالتحليل النهائي، ثم الصب. وما يختلف من درجة إلى أخرى ومن مصنع إلى آخر هو مدة توقف المعالجة عند كل مرحلة والكيمياء التي تُقدَّم في كل مرحلة. والمصانع التي دوّنت هذا التسلسل وتعاملت معه بوصفه إجراءً موحدًا لا مجموعة إضافات منفردة، هي ذاتها المصانع التي تصل صباتها إلى آلة الصب بما يمكن التنبؤ به.
تأتي إزالة الأكسدة أولًا، والسبب في ذلك ترموديناميكي لا عُرفي. الصبة الخارجة من المحول أو من EAF تصل مؤكسَدة، بجهد أكسجين يجعل إزالة الكبريت مستحيلة. إذا أُسّس الخبث قبل إزالة أكسدة المصهور، فإن الخبث لا يخرج الكبريت من الفولاذ؛ بل يدفع الأكسجين إلى الداخل من جديد مع انحلال الشحنة، وتُنفَق فترة التكرير في التراجع عن إزالة الأكسدة. ولهذا تدخل شحنة إزالة الأكسدة — الفيروسيليكون، أو مزيل أكسدة مركّب، أو مسار قائم على الألومنيوم للدرجات التي تتطلب أكسجينًا منخفضًا جدًا — أولًا، ولهذا تتبعها مباشرةً مواد بناء الخبث: الجير الحي والخبث المكرر المخلوط مسبقًا. أما مسألة ما إذا وُضعت الشحنة في الحمالة مسبقًا قبل السحب أم أُضيفت بعده فهو قرار يخص المصنع، لكن الترتيب — إزالة الأكسدة أولًا وبناء الخبث ثانيًا — ليس كذلك. ويقرأ المشغّل النتيجة مباشرةً: انخفاض FeO+MnO في الخبث إلى ما دون نحو 1.0% هو المؤشر على أن إزالة الأكسدة قد استقرت، وأن الخبث أصبح الآن في نطاق القاعدية الذي يمكنه فيه العمل، أي المدى 2.0–3.5 الذي تستهدفه المعالجة، لا رقمًا يُسعى إلى تعظيمه.
بمجرد أن يُؤسَّس الخبث ويُزال أكسدة الفولاذ، تتحول المعالجة إلى مسألة وقتٍ وشدةٍ ودرجة حرارة. التقليب بالأرجون من الأسفل يُبقي السطح البيني بين الخبث والمعدن متجددًا، وهو ما يحفّز إزالة الكبريت وامتصاص الشوائب خارج المصهور معًا؛ وكلما كان التقليب أقوى نزل الكبريت أسرع — لكن كلما فُقدت حرارة أكثر وتآكل الطوب الحراري أسرع وارتفع خطر جرّ الخبث إلى داخل المصهور، وهو بالضبط ما سعت المعالجة إلى تجنّبه. وتعمل فرن الحمالة على مواجهة فقد الحرارة هذا للمحافظة على درجة حرارة الصب، وهنا يصبح الجدول الزمني مهمًا بقدر الكيمياء: درجة الحرارة التي تغادر الحمالة نحو آلة الصب تُحدَّد بإيقاع الصب لا بوصفة المعالجة، والصبة التي تُمسَك طويلًا أكثر من اللازم هي صبة أُعيد تسخينها وتقليبها من جديد. وهنا أيضًا يكسب عامل التغطية مكانته: فالطبقة المتصلة فوق الخبث تحجب إعادة الأكسدة من الهواء وتبطئ فقد الحرارة، وتكون قيمته أعظم ما يكون في الدرجات المقتولة بالألومنيوم، حيث تكون إعادة أكسدة الفولاذ الذي حديثًا أُزيل أكسدته أشد نشاطًا وأعلى كلفة في الشوائب.
الإضافات التي ترسم الكيمياء النهائية تدخل أخيرًا، والترتيب داخل تلك المرحلة الختامية مهم بقدر موقعها نفسه. سبائك الموازنة — الفيرومنغنيز والفيروكروم والفيروموليبدينوم والفيروفاناديوم بحسب الدرجة — تُضاف بعد إزالة الأكسدة ومع اقتراب المعالجة من اكتمالها. والسبب الميتالورجي واضح: هذه إضافات نشطة عالية القيمة، وكل دقيقة تقضيها في وسط مؤكسد هي مردود يحترق في الخبث. والسبب العملي على القدر نفسه من الواقعية: العينة النهائية التي تُؤخذ بعد الإضافات تُظهر الكيمياء الحقيقية للصبة، ويمكن حينها إجراء تصحيح صغير قبل الصب. أما تعديل الشوائب فيقع في نهاية التسلسل تمامًا. ففي الدرجات المقتولة بالألومنيوم تُقدَّم معالجة الكالسيوم في الغالب على هيئة سلك محشو، لأن السلك يوصل الكالسيوم إلى عمق الحمّام، محميًا وبمعدل منضبط — وميزة الاسترداد على الطرق السائبة هي بالضبط سبب جدولة المعالجة في وقت متأخر وعلى عمق، لا مبكرًا وسريعًا.
كل خطوة في التسلسل تترك رقمًا خلفها: الأكسجين الأولي بعد إزالة الأكسدة، وتحليل الخبث في بداية المعالجة ونهايتها، واتجاه FeO+MnO، والكيمياء النهائية مقابل الهدف، ودرجة حرارة الصب. والمصانع التي تسجل هذه القيم لكل صبة تستطيع تحديد موقع الانحراف بدلًا من التخمين فيه. الأكسجين الأولي المتصاعد يشير إلى المنبع: ممارسة المحول أو شحنة إزالة الأكسدة؛ والكيمياء النهائية المخيبة للهدف تشير إلى توقيت الإضافات والمردود المتحقق، لا إلى المصهور نفسه؛ والصبة الناقصة حرارةً عند الوعاء الوسطي تشير إلى فترة التكرير لا إلى الفرن. وتسير المنطق نفسه عكسيًا نحو المواد التي يجري هذا التسلسل بفضلها: فالإجراء لا يتكرر بأمانة أكثر مما تتكرر بأمانة كيمياء مزيلات الأكسدة والخبث المكرر المُحمَّل فيه من دفعة إلى دفعة، وهذا هو الجزء الصامت مما تبيعه اتفاقية التوريد الدائمة: ليس كيسًا من السبائك، بل عملية تتصرَّف بالطريقة نفسها صبةً بعد صبة. التسلسل هو الوصفة، والمواد هي مكوّناتها، والفولاذ النظيف هو ما يحدث حين يحافظ كلاهما على كيميائه.