Последовательность операций в ковше: раскисление, шлак и легирование в правильном порядке для чистой стали
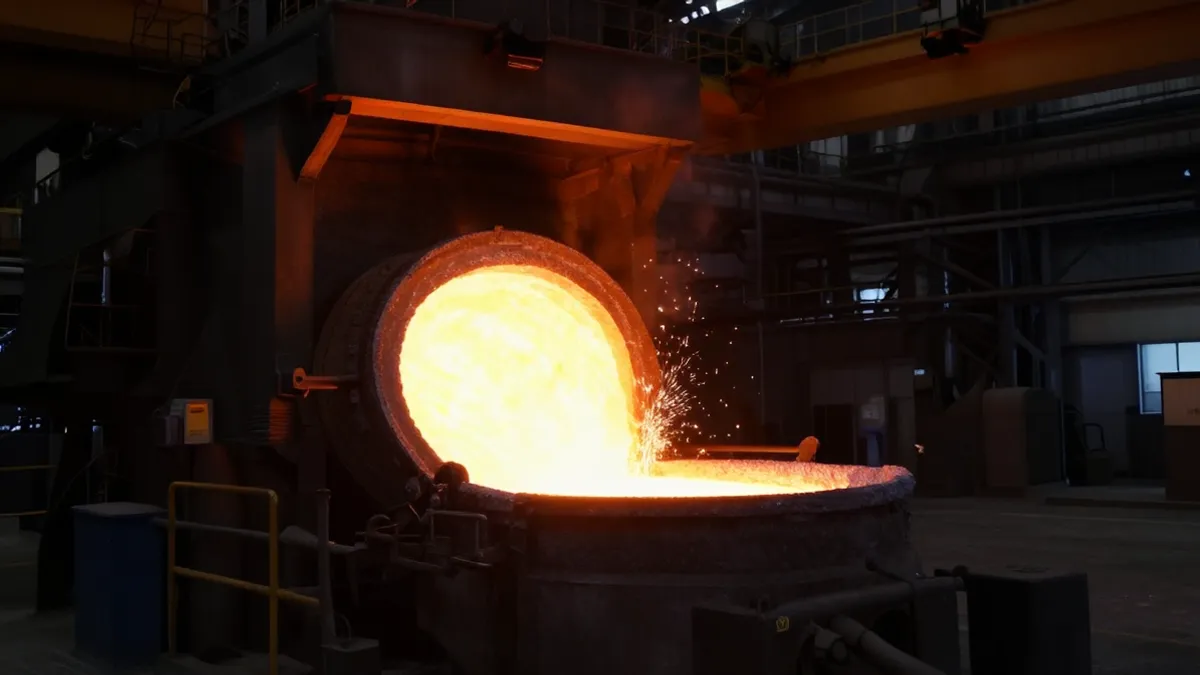
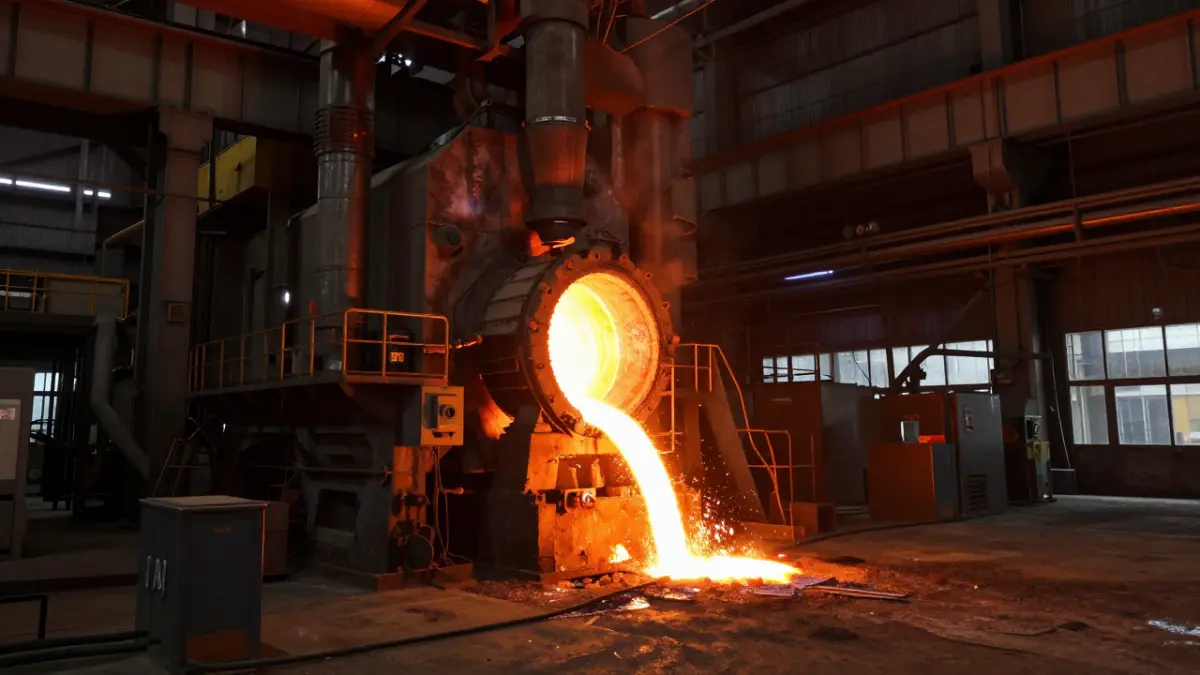
Плавка, выпущенная в ковш, — это не готовая сталь — это процесс, которому предстоит завершиться. С момента окончания выпуска и до момента, когда плавка достигает разливочной машины, сталь проходит определённую последовательность операций, и каждая операция изменяет условия, от которых зависит следующая: потенциал кислорода, шлаковую химию, температуру. Если порядок нарушен, цена этого проявится позже и зачастую её трудно диагностировать — потеря выхода по добавкам, включения в слитке, дефицит температуры в изложнице. Каркас этой последовательности одинаков практически для всех марок: первичное раскисление, образование шлака, выдержка на рафинирование, добавки к концу обработки, финальный анализ и разлив. То, что меняется от марки к марке и от завода к заводу, — как долго обработка задерживается на каждом этапе и какая химия привносится на каждый этап. Заводы, которые записали эту последовательность и относятся к ней как к процедуре, а не как к набору отдельных добавок, — это заводы, чьи плавки приходят к разливочной машине предсказуемо.
Раскисление идёт первым, и причина термодинамическая, а не привычная. Плавка, выпускаемая из конвертера или EAF, приходит в окисленном состоянии, с потенциалом кислорода, при котором обессеривание невозможно. Если шлак образован до того, как расплав раскислен, он не извлекает серу из стали; напротив, по мере растворения загрузки он возвращает в сталь кислород, и выдержка на рафинирование тратится на откатывание раскисления. Поэтому заряд раскислителей — ферросилиций, комбинированный раскислитель или алюминиевая схема для марок, требующих очень низкого содержания кислорода, — вводится первым, и поэтому шлакообразователи — негашёная известь и предварительно смешанный рафинировочный шлак — следуют сразу за ним. Размещать заряд в ковше заранее, до выпуска, или вводить его после — вопрос решения завода, но порядок — сначала раскислить, потом построить шлак, — не подлежит решению. Оператор читает результат напрямую: снижение FeO+MnO в шлаке ниже 1.0% — признак того, что раскисление сработало, и шлак теперь находится в полосе основности, где он способен работать, — диапазоне 2.0–3.5, к которому стремится обработка, а не цифре, которую нужно максимизировать.
Когда шлак образован и сталь раскислена, обработка превращается в задачу времени, интенсивности и температуры. Продувка аргоном снизу держит границу шлак–металл свежей, и именно она обеспечивает и обессеривание, и поглощение включений из расплава; чем сильнее продувка, тем быстрее снижается сера, — но тем больше теряется тепла, тем быстрее изнашиваются огнеупоры и тем выше риск захвата шлака, чего обработка как раз и пыталась избежать. Ковшовая печь компенсирует эту теплопотерю, удерживая температуру разлива, и здесь распорядок столь же важен, как химия: температура, с которой плавка уходит из ковша к разливочной машине, задаётся ритмом разлива, а не рецептом обработки, и плавка, выдержанная слишком долго, — это плавка, которую снова нагревают и снова продувают. Именно здесь покровный материал занимает своё место. Непрерывный слой над шлаком блокирует повторное окисление воздухом и замедляет теплопотери; его ценность максимальна на марках, раскисленных алюминием, где повторное окисление только что раскисленной стали наиболее энергично и дороже всего стоит включениями.
Добавки, задающие финальный состав, вводят последними, и очерёдность внутри этого последнего этапа так же важна, как его положение. Регулирующие сплавы — ферромарганец, феррохром, ферромолибден, феррованадий, в зависимости от марки, — добавляются после раскисления и по мере завершения обработки. Металлургическая причина проста: это реактивные добавки высокой стоимости, и каждая минута, проведённая ими в окисляющей среде, — это выход, сгоревший в шлаке. Практическая причина не менее реальна: финальная проба, отобранная после добавок, показывает истинный состав плавки, и ещё можно сделать небольшую доправку перед разливом. Модификация включений — самая последняя точка в последовательности. На марках, раскисленных алюминием, кальциевая обработка почти всегда подаётся в виде сердечниковой проволоки, потому что проволока вводит кальций в глубь ванны, защищённо и с контролируемой скоростью, — преимущество по усвояемости перед кусковыми способами и есть та причина, почему обработка ставится поздно и вглубь, а не рано и в спешке.
Каждый шаг последовательности оставляет после себя число: первичный кислород после раскисления, анализ шлака в начале и в конце обработки, динамика FeO+MnO, финальный состав против цели, температура разлива. Заводы, которые ведут учёт этих величин по каждой плавке, способны локализовать отклонение, а не гадать о нём. Рост первичного кислорода указывает вверх по потоку, на практику конвертера или на заряд раскислителей; финальный состав, промахнувшийся мимо цели, указывает на время добавок и реальный выход, а не на сам расплав; плавка, пришедшая с нехваткой температуры в изложнице, указывает на выдержку, а не на печь. И та же логика работает в обратном направлении — через материалы, благодаря которым последовательность работает. Процедура повторяема ровно настолько, насколько стабильна химия раскислителей и рафинировочного шлака, загружаемых в неё, от партии к партии; в этом — тихая часть того, что продаёт долгосрочный контракт на поставку: не мешок сплава, а процесс, который ведёт себя одинаково плавка за плавкой. Последовательность — это рецепт, материалы — его ингредиенты, а чистая сталь — то, что получается, когда оба держат свою химию.