लैडल अनुक्रम: स्वच्छ इस्पात के लिए सही क्रम में निरॉक्सीकरण, स्लैग और मिश्रधातुकरण
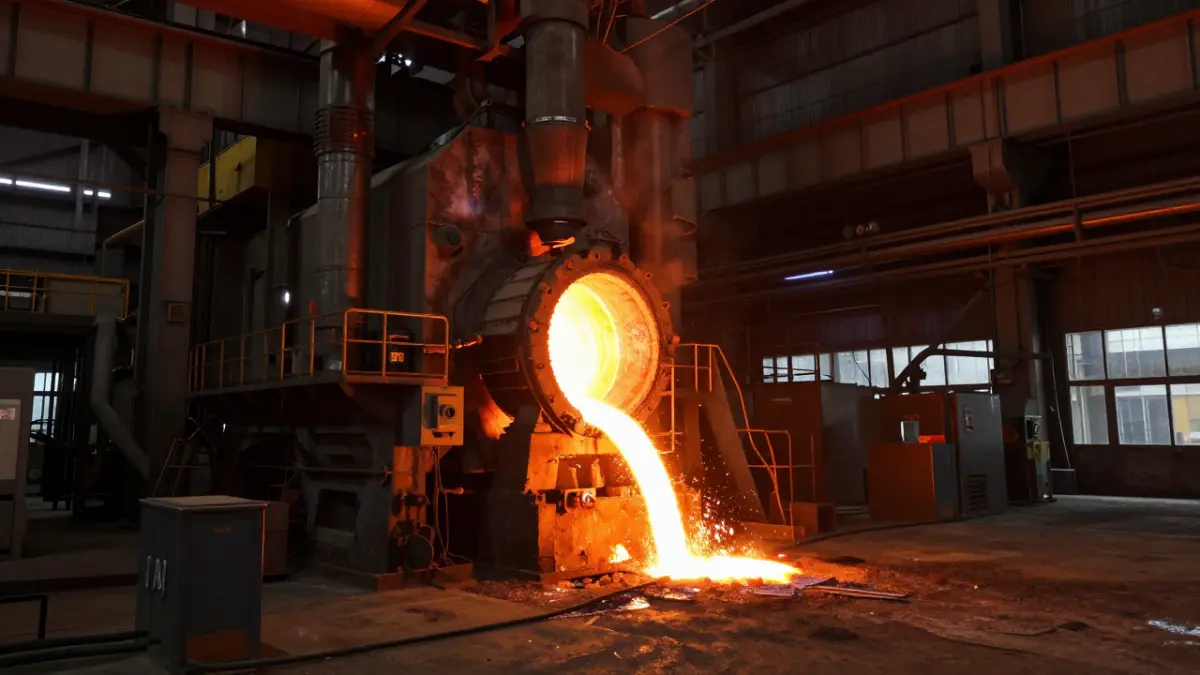
लैडल में टैप की गई एक हीट तैयार इस्पात नहीं होती — वह पूरा होने की प्रतीक्षा कर रही एक प्रक्रिया है। टैपिंग खत्म होने के क्षण से लेकर हीट के कास्टर तक पहुँचने के क्षण तक इस्पात संचालनों के एक निर्धारित अनुक्रम से गुजरता है, और प्रत्येक संचालन उन शर्तों को बदल देता है जिन पर अगला निर्भर करता है: ऑक्सीजन विभव, स्लैग रसायन, तापमान। क्रम गड़बड़ाया तो दंड बाद में सामने आता है, और प्रायः उसका निदान कठिन होता है — अतिरिक्तों पर उपज-हानि के रूप में, स्ट्रैंड में समावेशों के रूप में, टंडिश पर कम तापमान के रूप में। उस अनुक्रम का ढाँचा लगभग हर ग्रेड में एक जैसा है: प्रारंभिक निरॉक्सीकरण, स्लैग स्थापना, परिष्करण-प्रतीक्षा, उपचार-अंतिम अतिरिक्तें, अंतिम विश्लेषण, और कास्टिंग। ग्रेड-दर-ग्रेड और संयंत्र-दर-संयंत्र जो बदलता है, वह यह कि उपचार हर चरण पर कितनी देर ठहरता है और हर चरण में कौन-सा रसायन लाया जाता है। जिन संयंत्रों ने यह अनुक्रम लिख रखा है और उसे अलग-अलग अतिरिक्तों का ढेर नहीं, बल्कि एक प्रक्रिया मानते हैं, वही संयंत्र हैं जिनकी हीट पूर्वानुमेय रूप से कास्टर तक पहुँचती है।
निरॉक्सीकरण पहले आता है, और इसका कारण ऊष्मागतिक है, रिवाज़ नहीं। कन्वर्टर या EAF से टैप होने वाली हीट ऑक्सीकृत अवस्था में आती है, ऐसे ऑक्सीजन विभव के साथ जो सल्फर-निष्कासन असंभव बना देता है। यदि गलान के निरॉक्सीकरण से पहले स्लैग स्थापित कर दी जाए, तो स्लैग इस्पात से सल्फर नहीं निकालती; चार्ज घुलते समय वह ऑक्सीजन वापस भीतर धकेलती है, और परिष्करण-प्रतीक्षा निरॉक्सीकरण को उलटने में निकल जाती है। इसीलिए निरॉक्सीकरण चार्ज — फेरोसिलिकॉन, संयुक्त निरॉक्सीकारक, या अत्यंत कम ऑक्सीजन चाहने वाले ग्रेड के लिए एल्युमीनियम-आधारित मार्ग — सबसे पहले डाला जाता है, और इसीलिए स्लैग-निर्माण सामग्री, क्विकलाइम और पूर्व-मिश्रित रिफाइंड स्लैग, तुरंत पीछे-पीछे आती है। चार्ज को टैप से पहले लैडल में पहले से रख दिया जाए या बाद में डाला जाए, यह संयंत्र का निर्णय है, पर क्रम — पहले निरॉक्सीकरण, फिर स्लैग-निर्माण — निर्णय नहीं है। संचालक परिणाम सीधा पढ़ लेता है: स्लैग में FeO+MnO का लगभग 1.0% से नीचे गिर जाना यही संकेत है कि निरॉक्सीकरण बैठ गया है, और स्लैग अब उस क्षारता-पट्टी में है जहाँ वह काम कर सकती है — वही 2.0–3.5 परास जिसे उपचार लक्ष्य बनाता है, बढ़ाने का आँकड़ा नहीं।
एक बार स्लैग स्थापित और इस्पात निरॉक्सीकृत हो जाने पर उपचार समय, तीव्रता और तापमान की समस्या बन जाता है। तली से आर्गन-विकम्पन स्लैग-धातु अंतरापृष्ठ को ताज़ा रखता है, और यही सल्फर-निष्कासन और गलन से समावेशों के अवशोषण दोनों को आगे बढ़ाता है; जितना प्रबल विकम्पन, सल्फर उतनी तेज़ी से घटता है — पर ऊष्मा-ह्रास भी उतना ही अधिक, उच्च-ताप ईंटों की घिसाई उतनी ही तेज़, और स्लैग के गलन में समा जाने का जोखिम उतना ही ऊँचा, जिससे बचने की कोशिश उपचार कर ही रहा था। लैडल फर्नेस उसी ऊष्मा-ह्रास की भरपाई करते हुए कास्ट तापमान बनाए रखता है, और यहाँ अनुसूची उतनी ही मायने रखती है जितना रसायन: लैडल से कास्टर को जाने वाला तापमान कास्टिंग की लय से तय होता है, उपचार-विधि से नहीं, और बहुत देर रोकी गई हीट वही हीट है जिसे दोबारा गर्म कर दोबारा विकम्पित किया गया। यहीं आवरक एजेंट अपना स्थान अर्जित करता है। स्लैग के ऊपर की सतत परत हवा से पुनर्ऑक्सीकरण रोकती है और ऊष्मा-ह्रास धीमा करती है, और उसका मूल्य एल्युमीनियम-किल्ड ग्रेड पर सबसे बड़ा होता है, जहाँ ताज़ा निरॉक्सीकृत इस्पात का पुनर्ऑक्सीकरण सबसे तीव्र और समावेशों के लिहाज़ से सबसे महँगा होता है।
अंतिम रसायन तय करने वाले अतिरिक्त सबसे अंत में डाले जाते हैं, और उस अंतिम चरण के भीतर का क्रम उसकी स्थिति जितना ही मायने रखता है। संतुलन-मिश्रधातुएँ — फेरोमैंगनीज, फेरोक्रोम, फेरोमॉलिब्डेनम, फेरोवैनेडियम, ग्रेड के अनुसार — निरॉक्सीकरण के बाद और उपचार के पूर्ण होने के करीब पहुँचते समय डाली जाती हैं। धातुकर्मीय कारण साफ है: ये सक्रिय, उच्च-मूल्य की अतिरिक्तियाँ हैं, और ऑक्सीकारक वातावरण में बिताया हर मिनट स्लैग में जली हुई उपज है। व्यावहारिक कारण भी उतना ही ठोस है: अतिरिक्तों के बाद ली गई अंतिम सैंपल हीट का असली रसायन दिखाती है, और कास्टिंग से पहले छोटा सुधार अब भी संभव है। समावेश-संशोधन अनुक्रम के बिल्कुल अंत में आता है। एल्युमीनियम-किल्ड ग्रेड पर कैल्शियम उपचार लगभग सदा कोर्ड वायर के रूप में दिया जाता है, क्योंकि वायर कैल्शियम को स्नान की गहराई तक, संरक्षित और नियंत्रित दर से पहुँचाती है — थोक मार्गों की तुलना में रिकवरी का यही लाभ है कि उपचार जल्दी और फुर्ती से नहीं, बल्कि देर से और गहराई में निर्धारित किया जाता है।
अनुक्रम का हर चरण अपने पीछे एक संख्या छोड़ता है: निरॉक्सीकरण के बाद का प्रारंभिक ऑक्सीजन, उपचार के आरंभ और अंत पर स्लैग विश्लेषण, FeO+MnO की प्रवृत्ति, लक्ष्य के विरुद्ध अंतिम रसायन, और कास्ट तापमान। जो संयंत्र ये मान प्रति हीट दर्ज करते हैं, वे विचलन की जगह पहचान सकते हैं, अंदाज़े से नहीं। बढ़ता प्रारंभिक ऑक्सीजन ऊपर की ओर इशारा करता है — कन्वर्टर प्रथा या निरॉक्सीकरण चार्ज की ओर; लक्ष्य से चूकने वाला अंतिम रसायन अतिरिक्तियों के समय और प्राप्त उपज की ओर इशारा करता है, गलान की ओर नहीं; टंडिश पर तापमान में कम पड़ी हीट प्रतीक्षा-अवधि की ओर इशारा करती है, फर्नेस की ओर नहीं। और वही तर्क उलटी दिशा में उन सामग्रियों तक चला जाता है जो इस अनुक्रम को काम कराती हैं। कोई प्रक्रिया उतनी ही दोहराने-योग्य है जितनी उसमें डाले जाने वाले निरॉक्सीकारकों और रिफाइंड स्लैग की लॉट-दर-लॉट रसायन एकरूपता, और यही उस स्थायी आपूर्ति व्यवस्था की बिक्री का शांत पहलू है: मिश्रधातु का एक बैग नहीं, बल्कि हीट दर हीट एक-सा व्यवहार करने वाली प्रक्रिया। अनुक्रम रेसिपी है, सामग्रियाँ उसके घटक हैं, और स्वच्छ इस्पात वह परिणाम है जो तब सामने आता है जब दोनों अपना रसायन बनाए रखें।