A Sequência na Panela: Desoxidação, Escória e Ligação na Ordem Certa para um Aço Limpo
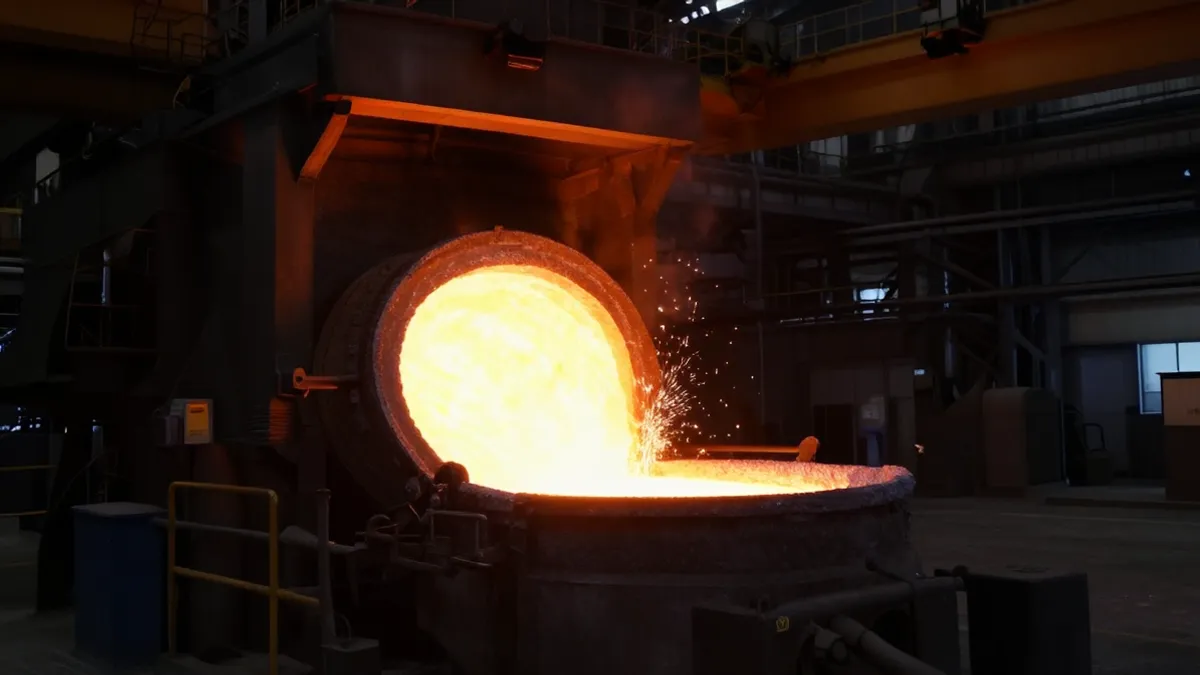
Uma corrida vazada na panela não é aço acabado — é um processo que aguarda para ser completado. Entre o momento em que o vazamento termina e o momento em que a corrida chega à mesa de contínuo, o aço atravessa uma sequência definida de operações, e cada operação altera as condições das quais a seguinte depende: o potencial de oxigênio, a química da escória, a temperatura. Errar a ordem faz o custo aparecer depois, e muitas vezes difícil de diagnosticar — como perda de rendimento nas adições, como inclusões no contínuo, como temperatura curta no tundish. O esqueleto dessa sequência é o mesmo em praticamente todos os graus: desoxidação inicial, estabelecimento da escória, a espera de refino, as adições de fim de tratamento, a análise final e o lingoteamento. O que varia de grau para grau, e de planta para planta, é quanto tempo o tratamento permanece em cada etapa e que química se leva a cada etapa. As plantas que escreveram essa sequência e a tratam como um procedimento, e não como um conjunto de adições individuais, são as plantas cujas corridas chegam à mesa de contínuo de forma previsível.
A desoxidação vem primeiro, e a razão é termodinâmica, não costume. Uma corrida vazada do conversor ou do EAF chega oxidada, com um potencial de oxigênio que torna a dessulfuração impossível. Se a escória for estabelecida antes que o banho seja desoxidado, a escória não retira o enxofre do aço; ela devolve o oxigênio enquanto a carga se dissolve, e a espera de refino é gasta desfazendo a desoxidação. É por isso que a carga de desoxidação — ferrosilício, um desoxidante composto, ou uma rota à base de alumínio para graus que exigem oxigênio muito baixo — entra primeiro, e por isso que os formadores de escória, a cal virgem e a escória de refino pré-misturada, seguem imediatamente atrás. Se a carga é pré-posicionada na panela antes do vazamento ou adicionada depois é uma decisão da planta, mas a ordem — desoxidar primeiro, construir escória em segundo — não é. O operador lê o resultado diretamente: o FeO+MnO na escória caindo para menos de 1.0% é o sinal de que a desoxidação pegou, e a escória agora está na faixa de basicidade onde pode trabalhar, o intervalo 2.0–3.5 que o tratamento visa, e não um número para maximizar.
Uma vez que a escória está estabelecida e o aço desoxidado, o tratamento se torna um problema de tempo, intensidade e temperatura. A agitação com argônio de fundo mantém a interface escória–metal fresca, o que impulsiona tanto a dessulfuração quanto a absorção de inclusões do banho; quanto mais forte a agitação, mais rápido o enxofre cai — mas mais calor se perde, mais rápido o refratário desgasta, e maior o risco de arraste de escória, que é exatamente o que o tratamento tentava evitar. O forno de panela trabalha contra essa perda de calor para manter a temperatura de vazamento, e aqui o cronograma importa tanto quanto a química: a temperatura que sai da panela para a mesa de contínuo é definida pelo ritmo do lingoteamento, e não pela receita do tratamento, e uma corrida mantida tempo demais é uma corrida reaquecida e reagitada. Este também é o lugar onde o agente de cobertura ganha seu espaço. Uma camada contínua sobre a escória bloqueia a reoxidação pelo ar e atrasa a perda de calor, e seu valor é maior nos graus desoxidados com alumínio, onde a reoxidação do aço recém-desoxidado é mais vigorosa e mais cara em inclusões.
As adições que definem a química final entram por último, e a ordem dentro dessa etapa final importa tanto quanto sua posição. Ligas de balanceamento — ferromanganês, ferrocromo, ferromolibdênio, ferrovanádio, dependendo do grau — são adicionadas após a desoxidação e à medida que o tratamento se aproxima da conclusão. A razão metalúrgica é clara: estas são adições reativas e de alto valor, e cada minuto que passam em ambiente oxidante é rendimento queimado na escória. A razão prática é igualmente real: uma amostra final tomada após as adições mostra a verdadeira química da corrida, e um pequeno ajuste ainda pode ser feito antes do lingoteamento. A modificação de inclusões fica na ponta da sequência. Nos graus desoxidados com alumínio, o tratamento com cálcio quase sempre é feito via fio de núcleo, porque o fio leva o cálcio em profundidade no banho, protegido e em taxa controlada — a vantagem de recuperação sobre as rotas a granel é exatamente a razão pela qual o tratamento é agendado tarde e profundo, e não cedo e rápido.
Cada etapa da sequência deixa um número: o oxigênio inicial após a desoxidação, a análise de escória no início e no fim do tratamento, a tendência de FeO+MnO, a química final contra o alvo, a temperatura de vazamento. As plantas que registram isso por corrida podem localizar a deriva em vez de adivinhá-la. Um oxigênio inicial em alta aponta a montante, para a prática do conversor ou para a carga de desoxidação; uma química final que erra o alvo aponta para o momento das adições e o rendimento realizado, e não para o banho em si; uma corrida com temperatura curta no tundish aponta para a espera, e não para o forno. E a mesma lógica corre de volta pelos materiais que fazem a sequência funcionar. Um procedimento é repetível apenas na medida da consistência química lote a lote dos desoxidantes e da escória de refino carregados nele, que é a parte silenciosa do que um contrato de fornecimento contínuo vende: não um saco de liga, mas um processo que se comporta da mesma forma corrida após corrida. A sequência é a receita, os materiais são seus ingredientes, e o aço limpo é o que acontece quando ambos mantêm sua química.