鋼包作業順序:脫氧、造渣與合金化的正確次序,成就潔淨鋼
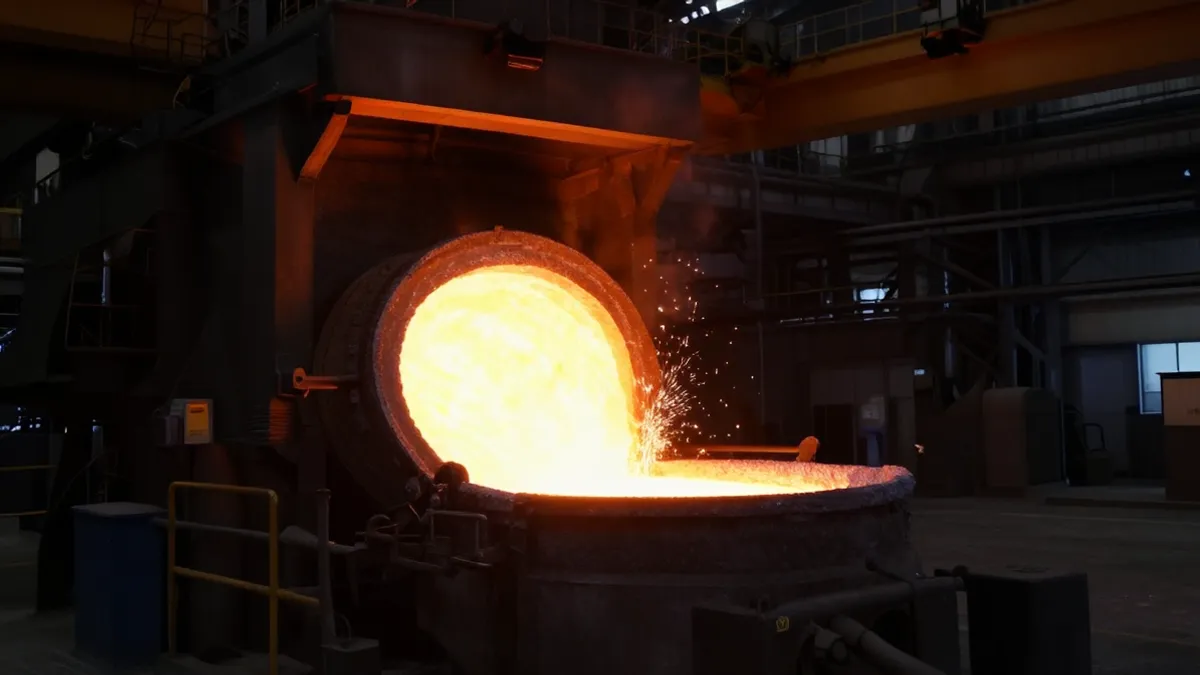
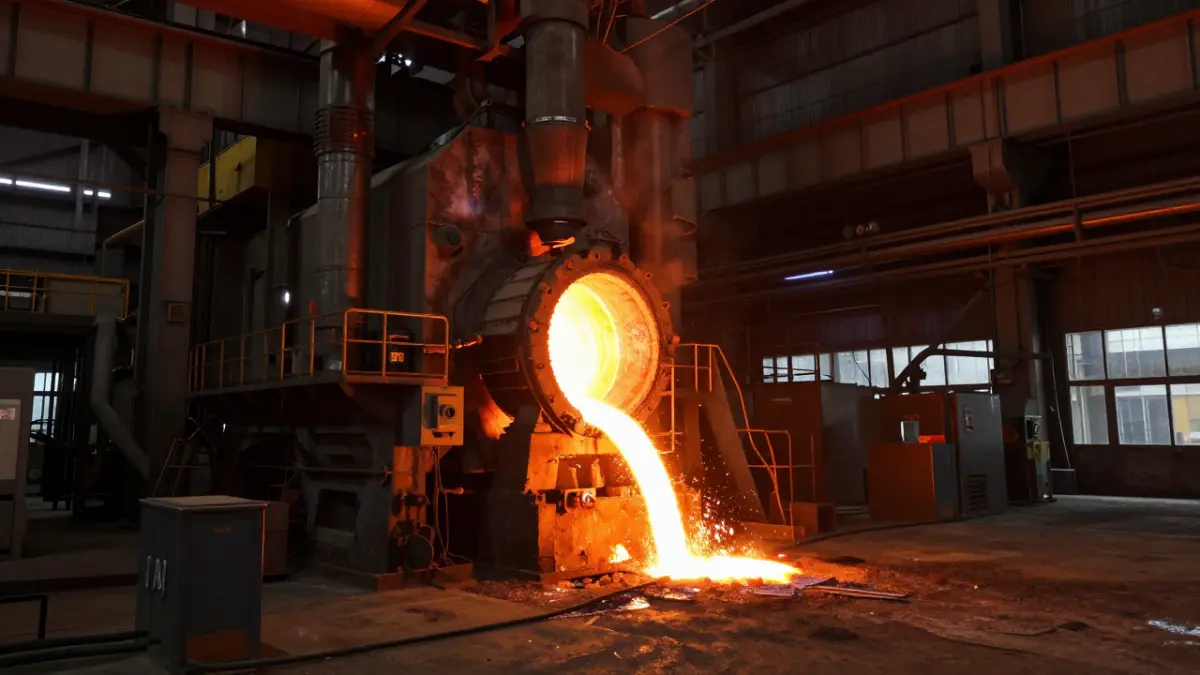
一爐出鋼加入鋼包的鋼水並非成品鋼——它是一個等待完成的工藝過程。從出鋼結束到這爐鋼水到達連鑄機,鋼要經歷一套明確的工序序列,而每一道工序都會改變下一道工序所依賴的條件:氧勢、爐渣成分、溫度。次序一旦出錯,代價會延後顯現,而且往往難以診斷——表現在合金添加的收得率損失、連鑄坯中的夾雜物、或中間包溫度不足。這套序列的骨架在幾乎所有鋼種上都是相同的:先脫氧、建立渣層、精煉保溫、處理終結添加、最終分析和澆注。鋼種與鋼種之間、鋼廠與鋼廠之間有所差異的,是處理在每一階段停留多久,以及為每一階段帶來什麼成分。把這套序列寫成規程、把它當作一道程序而非一組孤立添加來對待的鋼廠,其爐次才能可預期地到達連鑄機。
脫氧必須最先進行,原因是熱力學上的,而非習慣使然。從轉爐或電弧爐(EAF)出鋼的鋼水處於氧化狀態,其氧勢高到使脫硫變得不可能。如果在熔池脫氧之前就把渣建立起來,渣不會把硫從鋼中吸走;隨著加入料溶解,它反而會把氧重新推回鋼中,於是精煉保溫就耗在把脫氧成果推翻重做上。正因如此,脫氧料——矽鐵、複合脫氧劑,或要求極低氧含量的鋼種所走的鋁基路線——總是最先加入,隨後緊跟著造渣料:石灰和預混精煉渣。加入料是在出鋼前預置於鋼包內還是出鋼後加入,屬於鋼廠的決策,但次序——先脫氧、後造渣——不是。操作人員可以直接讀出結果:渣中FeO+MnO降到約1.0%以下,就是脫氧已經奏效的標誌;此時渣也已落入能夠發揮作用的鹼度區間——處理瞄準的是2.0–3.5這個範圍,而不是一個需要最大化的數字。
渣層建立、鋼水脫氧之後,處理就變成了一個時間、強度和溫度的問題。底部氬氣攪拌使渣-金界面保持更新,正是它驅動著脫硫和熔池向渣中排出夾雜物;攪拌越強,硫下降越快——但熱損失越大,耐火材料磨損越快,卷渣的風險也越高,而這恰恰是處理所要避免的。鋼包爐對抗這一熱損失以維持澆注溫度,而在此,節奏與成分同等重要:離開鋼包、前往連鑄機的溫度由連鑄節奏決定,而不是由處理配方決定;保溫過長的爐次就是被重新加熱、重新攪拌的爐次。覆蓋劑的價值也正在於此。在渣面上方形成連續的一層,可以阻擋空氣再氧化、減緩熱損失;它在鋁鎮靜鋼種上的價值最大——在這類鋼種中,剛脫氧的鋼再氧化最劇烈,付出的夾雜物代價也最高。
決定最終成分的添加物放在最後加入,而終結階段內部的次序與其位置本身同等重要。補加合金——視鋼種而定,錳鐵、鉻鐵、鉬鐵、釩鐵——在脫氧之後、處理接近完成時加入。冶金上的原因很直白:這些都是活性高、價值高的添加物,它們在氧化環境中多停留一分鐘,就有一分收得率被燒進渣裡。實際的原因同樣實在:添加完成後取最終樣,反映的是這爐鋼的真實成分,澆注前仍可做微量補加調整。夾雜物改性位於序列的最末端。在鋁鎮靜鋼種上,鈣處理幾乎總是以包芯線的形式完成,因為包芯線把鈣送到熔池深處,受到保護、速率可控——相對於散裝添加路線的回收優勢,正是鈣處理被安排在序列後段、深入熔池,而不是早早快速完成的原因。
序列中的每一步都會留下數字:脫氧後的初氧、處理開始和結束時的渣成分分析、FeO+MnO的變化趨勢、最終成分與目標值的對比、澆注溫度。逐爐記錄這些數據的鋼廠,能夠定位漂移,而不是靠猜。初氧上升指向上游——轉爐操作或脫氧料;最終成分偏離目標指向添加時機和實際收得率,而不是熔池本身;中間包溫度不足的爐次指向保溫環節,而不是爐子。同樣的邏輯也可以反過來貫穿使這套序列生效的材料。一道程序的重複性,取決於加入其中的脫氧劑和精煉渣的批次間成分一致性——這正是長期供貨協議所出售的、不太起眼的部分:賣的不是一袋合金,而是一個爐爐表現一致的工藝。序列是配方,材料是它的原料,而潔淨鋼,就是當兩者都守住各自成分時得到的結果。