La Séquence en Poche : Désoxydation, Laitier et Alliage dans le Bon Ordre pour un Acier Propre
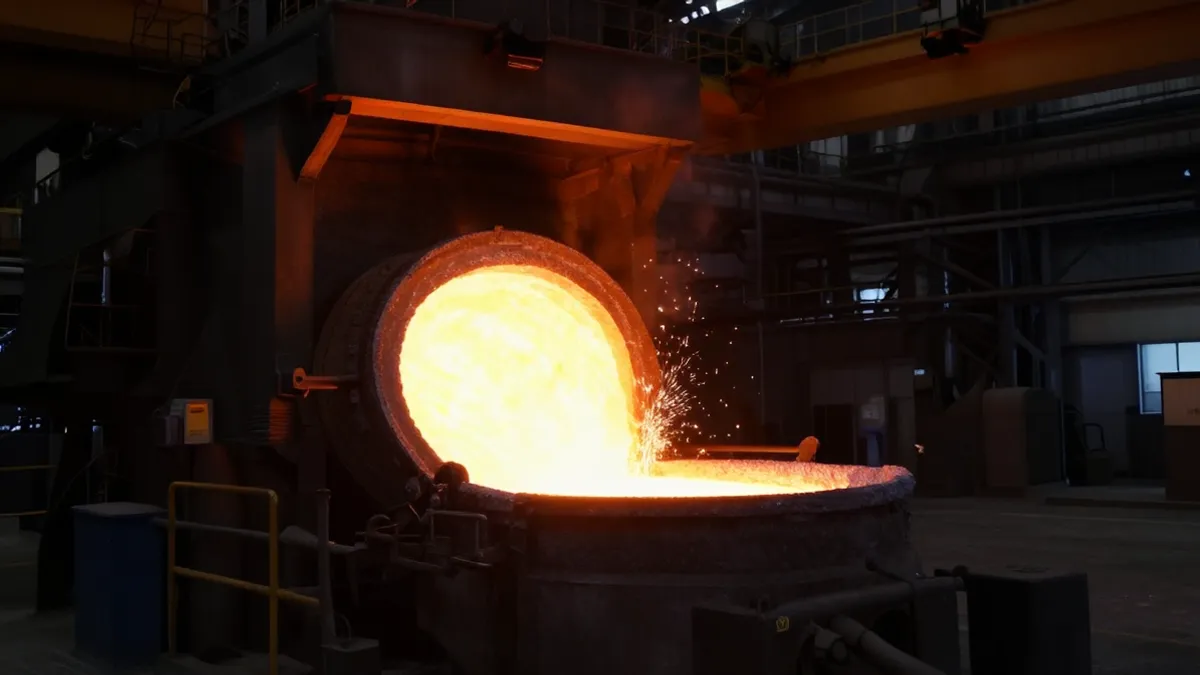
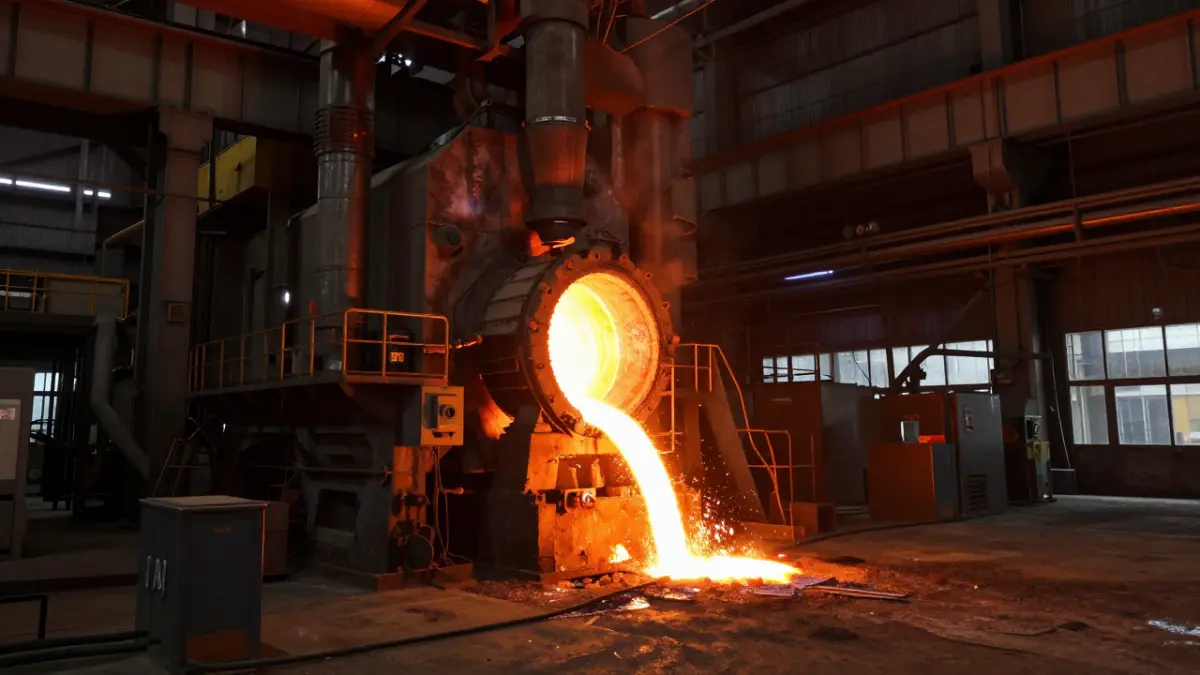
Une chaleur mise en poche n’est pas de l’acier fini — c’est un processus en attente d’être mené à terme. Entre le moment où la mise en poche s’achève et le moment où la chaleur atteint la machine de coulée continue, l’acier traverse une séquence définie d’opérations, et chaque opération modifie les conditions dont la suivante dépend : le potentiel d’oxygène, la chimie du laitier, la température. Se tromper d’ordre et la pénalité apparaîtra plus tard, souvent difficile à diagnostiquer — sous forme de perte de rendement sur les additions, d’inclusions dans le brin, de température basse au canal de coulée. Le squelette de cette séquence est le même pour pratiquement toutes les nuances : désoxydation initiale, mise en place du laitier, le palier de raffinage, les additions de fin de traitement, l’analyse finale et la coulée. Ce qui varie d’une nuance à l’autre, et d’une aciérie à l’autre, c’est le temps que le traitement passe à chaque étape et la chimie qu’il apporte à chaque étape. Les aciéries qui ont écrit cette séquence et la traitent comme une procédure, plutôt que comme un ensemble d’additions individuelles, sont celles dont les chaleurs arrivent à la machine de coulée continue de façon prévisible.
La désoxydation vient en premier, et la raison est thermodynamique, pas coutumière. Une chaleur sortie du convertisseur ou de l’EAF arrive oxydée, avec un potentiel d’oxygène qui rend la désulfuration impossible. Si le laitier est mis en place avant que le bain ne soit désoxydé, le laitier ne retire pas le soufre de l’acier ; il repousse l’oxygène dans l’acier à mesure que la charge se dissout, et le palier de raffinage est consommé à défaire la désoxydation. C’est pourquoi la charge de désoxydation — le ferrosilicium, un désoxydant composite, ou une voie à base d’aluminium pour les nuances qui exigent un oxygène très bas — entre en premier, et pourquoi les apporteurs de laitier, la chaux vive et les scories de raffinage pré-mélangées, suivent immédiatement derrière. Que la charge soit préposée dans la poche avant la mise en poche ou ajoutée après est une décision d’aciérie, mais l’ordre — d’abord désoxyder, puis mettre le laitier en place — ne l’est pas. L’opérateur lit le résultat directement : le FeO+MnO du laitier descendant sous environ 1.0% est l’indice que la désoxydation a pris effet, et le laitier se tient désormais dans la bande de basicité où il peut agir, la plage 2.0–3.5 que le traitement cible plutôt qu’un chiffre à maximiser.
Une fois le laitier mis en place et l’acier désoxydé, le traitement devient un problème de temps, d’intensité et de température. Le brassage à l’argon par le fond maintient l’interface laitier-métal fraîche, ce qui fait avancer à la fois la désulfuration et l’absorption des inclusions hors du bain ; plus le brassage est fort, plus le soufre descend vite — mais plus de chaleur est perdue, plus le réfractaire s’use vite, et plus le risque d’entraînement du laitier est élevé, ce qui est précisément ce que le traitement cherchait à éviter. Le four poche travaille contre cette perte de chaleur pour maintenir la température de coulée, et ici le planning compte autant que la chimie : la température qui quitte la poche pour la machine de coulée continue est fixée par le rythme de coulée, pas par la recette du traitement, et une chaleur maintenue trop longtemps est une chaleur réchauffée et rebrassée. C’est aussi là que l’agent de couverture mérite sa place. Une couche continue au-dessus du laitier bloque la réoxydation par l’air et ralentit la perte de chaleur, et sa valeur est la plus grande sur les nuances calmées à l’aluminium, où la réoxydation de l’acier fraîchement désoxydé est la plus vigoureuse et la plus coûteuse en inclusions.
Les additions qui définissent la chimie finale entrent en dernier, et l’ordre à l’intérieur de cette étape finale compte autant que sa position. Les alliages d’équilibrage — le ferromanganèse, le ferrochrome, le ferromolybdène, le ferrovanadium, selon la nuance — sont ajoutés après la désoxydation, alors que le traitement s’approche de son terme. La raison métallurgique est simple : ce sont des additions réactives et de haute valeur, et chaque minute qu’elles passent dans un milieu oxydant est du rendement brûlé dans le laitier. La raison pratique est tout aussi réelle : un échantillon final pris après les additions montre la vraie chimie de la chaleur, et un petit ajustement peut encore être fait avant la coulée. La modification des inclusions se situe tout à la fin de la séquence. Sur les nuances calmées à l’aluminium, le traitement au calcium est presque toujours délivré sous forme de fil fourré, parce que le fil pousse le calcium en profondeur dans le bain, protégé et à un débit contrôlé — l’avantage de récupération sur les voies en vrac est exactement la raison pour laquelle le traitement est programmé tard et profond plutôt que tôt et rapide.
Chaque étape de la séquence laisse un chiffre derrière elle : l’oxygène initial après désoxydation, l’analyse du laitier en début et en fin de traitement, la tendance du FeO+MnO, la chimie finale par rapport à la cible, la température de coulée. Les aciéries qui enregistrent ces données chaleur par chaleur peuvent localiser une dérive au lieu de la deviner. Un oxygène initial en hausse pointe en amont, vers la pratique du convertisseur ou la charge de désoxydation ; une chimie finale qui manque la cible pointe vers le moment de l’addition et le rendement réalisé, pas vers le bain lui-même ; une chaleur en manque de température au canal de coulée pointe vers le palier, pas vers le four. Et la même logique fonctionne en sens inverse à travers les matériaux qui font marcher la séquence. Une procédure n’est répétable que dans la mesure de la cohérence chimique de lot en lot des désoxydants et des scories de raffinage qui y sont chargés, ce qui est la partie discrète de ce que vend un contrat d’approvisionnement permanent : pas un sac d’alliage, mais un processus qui se comporte de la même façon chaleur après chaleur. La séquence est la recette, les matériaux en sont les ingrédients, et l’acier propre est ce qui arrive quand les deux tiennent leur chimie.