Die Pfannen-Sequenz: Desoxidation, Schlacke und Legierung in der richtigen Reihenfolge für Reinstahl
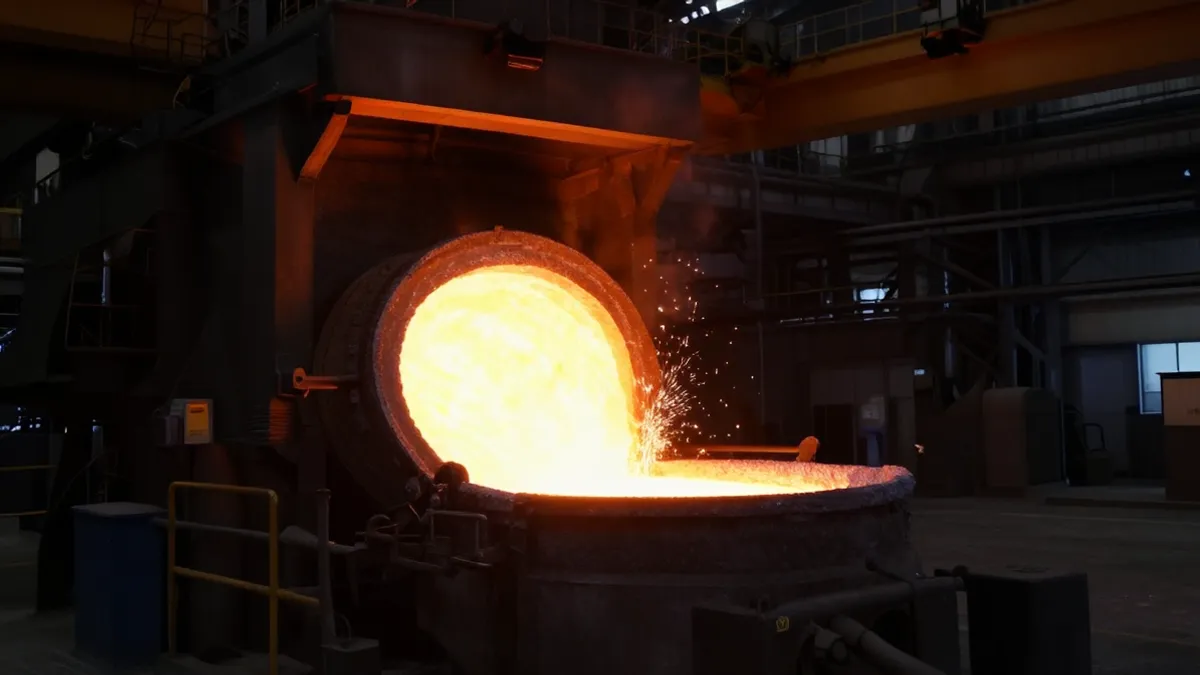
Eine in die Pfanne gestochene Charge ist kein fertiger Stahl — sie ist ein Prozess, der darauf wartet, vollendet zu werden. Zwischen dem Moment, in dem der Stich endet, und dem Moment, in dem die Charge die Gießmaschine erreicht, durchläuft der Stahl eine definierte Abfolge von Operationen, und jede Operation verändert die Bedingungen, von denen die nächste abhängt: das Sauerstoffpotenzial, die Schlackenchemie, die Temperatur. Wird die Reihenfolge falsch, zeigt sich die Strafe später und ist oft schwer zu diagnostizieren — als Ausbeuteverlust bei den Zusätzen, als Einschlüsse im Strang, als zu geringe Temperatur am Verteiler. Das Skelett dieser Abfolge ist bei nahezu allen Güten dasselbe: anfängliche Desoxidation, Schlackenansatz, die Raffinationszeit, die Zusätze am Ende der Behandlung, Endanalyse und Guss. Was von Güte zu Güte und Werk zu Werk variiert, ist, wie lange die Behandlung in jeder Stufe verweilt und welche Chemie zu jeder Stufe gebracht wird. Die Werke, die diese Abfolge niedergeschrieben und sie als Verfahren behandeln, nicht als eine Reihe einzelner Zusätze, sind die Werke, deren Chargen planmäßig an die Gießmaschine kommen.
Die Desoxidation kommt zuerst, und der Grund ist thermodynamisch, nicht gewohnheitsmäßig. Eine aus dem Konverter oder der EAF gestochene Charge kommt oxidiert an, mit einem Sauerstoffpotenzial, das die Entschwefelung unmöglich macht. Wenn die Schlacke angesetzt wird, bevor die Schmelze desoxidiert ist, nimmt die Schlacke keinen Schwefel aus dem Stahl; sie drückt Sauerstoff zurück hinein, während die Charge auflöst, und die Raffinationszeit wird damit verbracht, die Desoxidation rückgängig zu machen. Darum geht zuerst die Desoxidationsladung — Ferrosilizium, ein Verbunddesoxidationsmittel oder eine Aluminium-Route für Güten, die sehr niedrigen Sauerstoff verlangen — hinein, und darum folgen unmittelbar danach die Schlackenbildner, gebrannter Kalk und vorgemischte Raffinationsschlacken. Ob die Ladung vor dem Stich in die Pfanne vorgelegt oder danach zugegeben wird, ist eine Werksentscheidung, aber die Reihenfolge — erst desoxidieren, dann die Schlacke setzen — ist es nicht. Der Bediener liest das Ergebnis direkt: FeO+MnO in der Schlacke, das auf etwa unter 1.0% fällt, ist das Zeichen, dass die Desoxidation wirksam geworden ist, und die Schlacke liegt nun im Basizitätsbereich, in dem sie arbeiten kann, im Bereich 2.0–3.5, den die Behandlung anstrebt, nicht einer Zahl, die maximiert wird.
Sobald die Schlacke angesetzt und der Stahl desoxidiert ist, wird die Behandlung zu einer Frage von Zeit, Intensität und Temperatur. Das Argonrühren von unten hält die Schlacke-Metall-Grenzfläche frisch, und genau das treibt sowohl die Entschwefelung als auch die Aufnahme der Einschlüsse aus der Schmelze voran; je stärker das Rühren, desto schneller sinkt der Schwefel — aber desto mehr Wärme geht verloren, desto schneller verschleißt die Feuerfestauskleidung, und desto höher ist das Risiko von Schlackeneintrag, was genau das ist, was die Behandlung vermeiden wollte. Der Pfanneneofen arbeitet gegen diesen Wärmeverlust an, um die Gießtemperatur zu halten, und hier zählt der Zeitplan genauso wie die Chemie: Die Temperatur, mit der die Charge die Pfanne Richtung Gießmaschine verlässt, wird durch den Gießtakt bestimmt, nicht durch das Behandlungsrezept, und eine zu lange gehaltene Charge ist eine nachgeheizte und erneut aufgerührte Charge. Auch hier verdient das Abdeckmittel seinen Platz. Eine durchgehende Schicht über der Schlacke blockt die Luftereoxidation ab und verlangsamt den Wärmeverlust, und ihr Wert ist am größten bei den mit Aluminium gekalteten Stählen, wo die Luftereoxidation des frisch desoxidierten Stahls am heftigsten und in Einschlüssen am teuersten ist.
Die Zusätze, die die Endchemie definieren, gehen zuletzt hinein, und die Reihenfolge innerhalb dieser letzten Stufe zählt genauso wie ihre Position. Die Auslegierungslegierungen — Ferromangan, Ferrochrom, Ferromolybdän, Ferrovanadium, je nach Güte — werden nach der Desoxidation und gegen Ende der Behandlung zugegeben. Der metallurgische Grund ist einfach: Das sind reaktive, hochwertige Zusätze, und jede Minute, die sie in einem oxidierenden Medium verbringen, ist Ausbeute, die in der Schlacke verbrannt wird. Der praktische Grund ist genauso real: Eine Endprobe, die nach den Zusätzen genommen wird, zeigt die wahre Chemie der Charge, und eine kleine Feinzugabe kann noch vor dem Guss gemacht werden. Die Einschlussmodifikation sitzt ganz am Ende der Abfolge. Bei den mit Aluminium gekalteten Stählen wird die Kalziumbehandlung fast immer als Fülldraht zugeführt, weil der Draht das Kalzium tief in das Bad bringt, geschützt und mit kontrollierter Rate — der Ausbeutevorteil gegenüber den Massenzugaben ist genau der Grund, warum die Behandlung spät und tief eingeplant wird, nicht früh und schnell.
Jeder Schritt der Abfolge hinterlässt eine Zahl: der Anfangssauerstoff nach der Desoxidation, die Schlackeanalyse zu Beginn und am Ende der Behandlung, der Verlauf von FeO+MnO, die Endchemie gegenüber dem Ziel, die Gießtemperatur. Die Werke, die diese pro Charge erfassen, können eine Drift lokalisieren, statt zu raten. Ein steigender Anfangssauerstoff zeigt stromaufwärts, auf die Konverterpraxis oder die Desoxidationsladung; eine Endchemie, die das Ziel verfehlt, zeigt auf die Zusatzzeitpunkte und die erzielte Ausbeute, nicht auf die Schmelze selbst; eine Charge, die am Verteiler zu wenig Temperatur hat, zeigt auf die Haltezeit, nicht auf den Ofen. Und dieselbe Logik läuft rückwärts durch die Materialien, die die Abfolge zum Funktionieren bringen. Ein Verfahren ist nur so wiederholbar, wie die Charge-zu-Charge-Konsistenz der Chemie der Desoxidationsmittel und der Raffinationsschlacke, die in es geladen werden — und das ist der stille Teil dessen, was ein Rahmenliefervertrag verkauft: nicht ein Sack Legierung, sondern ein Prozess, der Charge für Charge das gleiche Verhalten zeigt. Die Abfolge ist das Rezept, die Materialien sind seine Zutaten, und Reinstahl ist das, was passiert, wenn beide ihre Chemie halten.