La Secuencia de Cuchara: Desoxidación, Escoria y Aleación en el Orden Correcto para un Acero Limpio
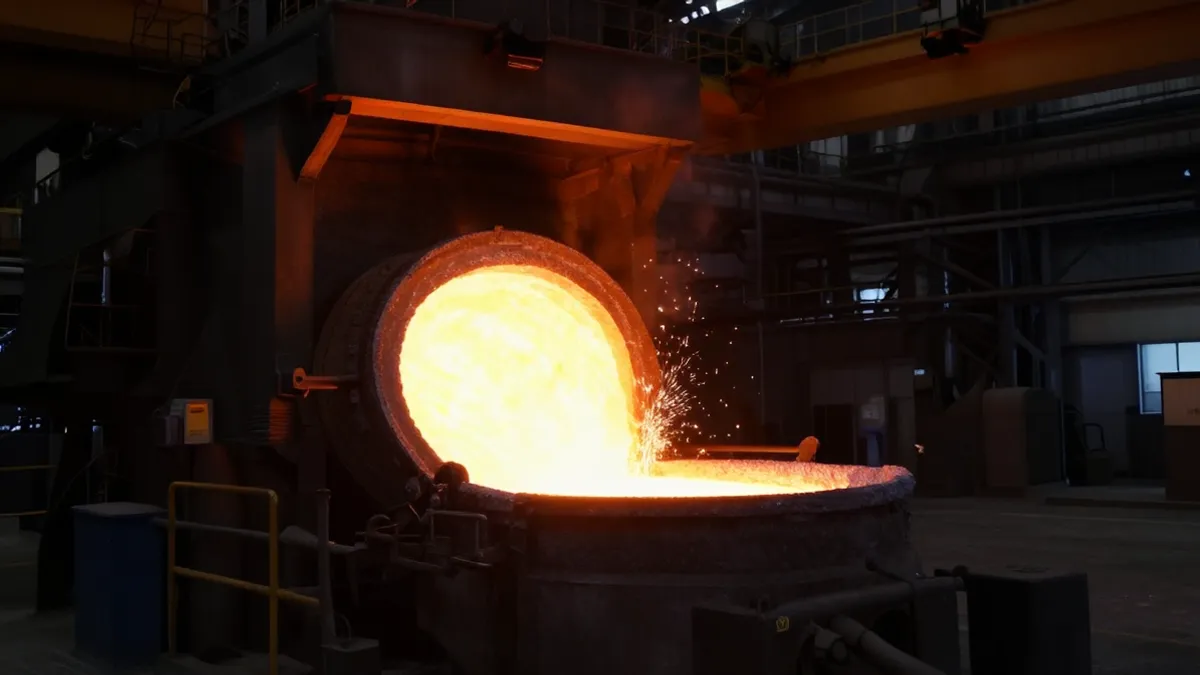
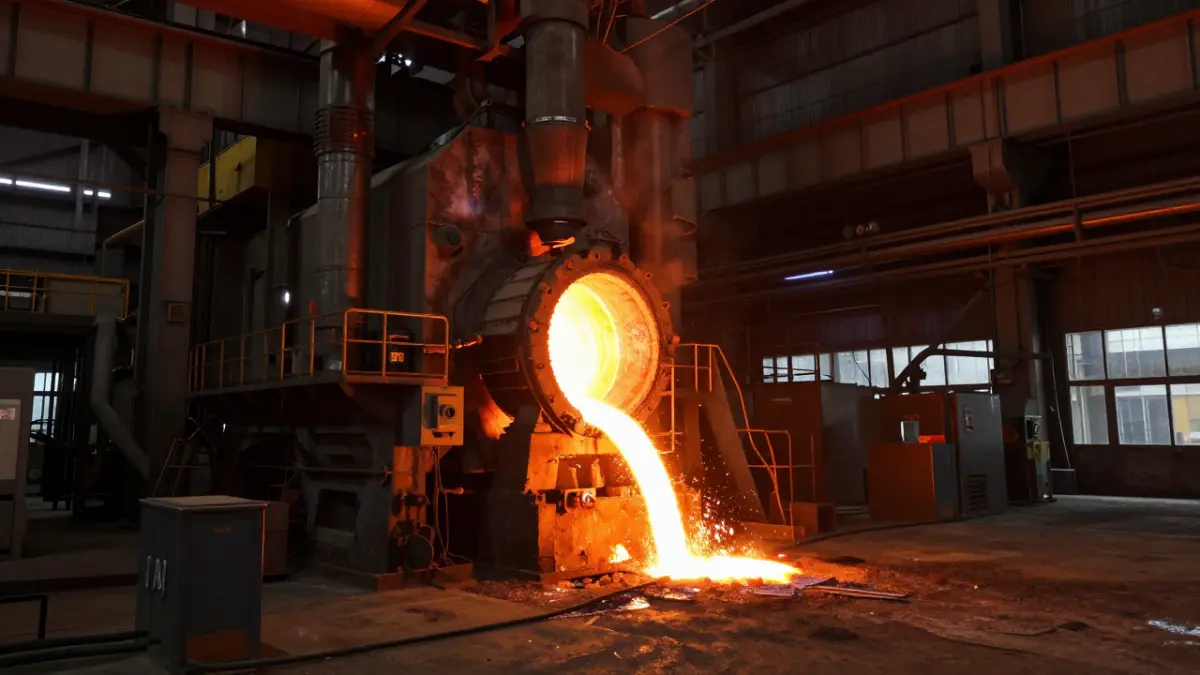
Un calor sangrado a cuchara no es acero terminado — es un proceso a la espera de completarse. Entre el momento en que termina el sangrado y el momento en que el calor llega a la coladora, el acero pasa por una secuencia definida de operaciones, y cada operación modifica las condiciones de las que depende la siguiente: el potencial de oxígeno, la química de la escoria, la temperatura. Si el orden se equivoca, la penalización aparece después y a menudo es difícil de diagnosticar — como pérdida de rendimiento en las adiciones, como inclusiones en la brida, como baja temperatura en la artesa. El esqueleto de esa secuencia es el mismo en prácticamente todos los grados: desoxidación inicial, establecimiento de la escoria, la espera de refinación, las adiciones de fin de tratamiento, el análisis final y la colada. Lo que varía de grado a grado, y de acería a acería, es cuánto tiempo se demora el tratamiento en cada etapa y qué química se aporta a cada etapa. Las acerías que han escrito esa secuencia y la tratan como un procedimiento, y no como un conjunto de adiciones individuales, son las acerías cuyos calores llegan a la coladora de forma predecible.
La desoxidación va primero, y la razón es termodinámica, no de costumbre. Un calor sangrado desde el convertidor o el EAF llega oxidado, con un potencial de oxígeno que hace imposible la desulfuración. Si la escoria se establece antes de que el fundido esté desoxidado, la escoria no extrae el azufre del acero; empuja el oxígeno de vuelta mientras la carga se disuelve, y la espera de refinación se gasta deshaciendo la desoxidación. Por eso la carga de desoxidación — ferrosilicio, un desoxidante compuesto o una ruta basada en aluminio para los grados que exigen oxígeno muy bajo — va primero, y por eso los formadores de escoria, la cal viva y la escoria de refinación premezclada, siguen inmediatamente detrás. Si la carga se coloca previamente en la cuchara antes del sangrado o se añade después es una decisión de la acería, pero el orden — desoxidar primero, construir la escoria después — no lo es. El operador lee el resultado directamente: el FeO+MnO en la escoria cayendo por debajo de aproximadamente 1.0% es la señal de que la desoxidación ha hecho efecto, y la escoria se sitúa ahora en la banda de basicidad donde puede trabajar, el rango 2.0–3.5 que el tratamiento persigue en lugar de un número a maximizar.
Una vez establecida la escoria y desoxidado el acero, el tratamiento se convierte en un problema de tiempo, intensidad y temperatura. La agitación de argón por el fondo mantiene la interfaz escoria-metal fresca, y es lo que impulsa tanto la desulfuración como la absorción de inclusiones del fundido; cuanto más fuerte es la agitación, más rápido baja el azufre — pero más calor se pierde, más rápido se desgasta el refractario y mayor es el riesgo de arrastre de escoria, que es precisamente lo que el tratamiento intentaba evitar. El horno de cuchara trabaja contra esa pérdida de calor para mantener la temperatura de colada, y aquí el programa importa tanto como la química: la temperatura que sale de la cuchara hacia la coladora la fija el ritmo de colada, no la receta del tratamiento, y un calor retenido demasiado tiempo es un calor recalentado y reagitado. Aquí también es donde el agente de cobertura gana su lugar. Una capa continua sobre la escoria bloquea la reoxidación por aire y frena la pérdida de calor, y su valor es mayor en los grados calmados con aluminio, donde la reoxidación del acero recién desoxidado es más vigorosa y más cara en inclusiones.
Las adiciones que definen la química final se añaden al final, y el orden dentro de esa etapa final importa tanto como su posición. Las aleaciones de ajuste — ferromanganeso, ferrocromo, ferromolibdeno, ferrovanadio, según el grado — se añaden después de la desoxidación y a medida que el tratamiento se acerca a su finalización. La razón metalúrgica es sencilla: son adiciones reactivas y de alto valor, y cada minuto que pasan en un entorno oxidante es rendimiento quemado en la escoria. La razón práctica es igual de real: una muestra final tomada después de las adiciones muestra la química verdadera del calor, y aún se puede hacer un pequeño ajuste antes de la colada. La modificación de inclusiones está al final de la secuencia. En los grados calmados con aluminio, el tratamiento con calcio casi siempre se entrega como hilo tubular, porque el hilo lleva el calcio en profundidad al baño, protegido y a una tasa controlada — la ventaja de recuperación frente a las rutas a granel es exactamente por qué el tratamiento se programa tarde y profundo, y no temprano y rápido.
Cada paso de la secuencia deja un número detrás: el oxígeno inicial después de la desoxidación, el análisis de escoria al inicio y al final del tratamiento, la tendencia del FeO+MnO, la química final frente al objetivo, la temperatura de colada. Las acerías que registran estos datos por calor pueden localizar la deriva en lugar de adivinarla. Un oxígeno inicial en aumento señala aguas arriba, a la práctica del convertidor o a la carga de desoxidación; una química final que no alcanza el objetivo señala al momento de la adición y al rendimiento realizado, no al fundido en sí; un calor que llega con baja temperatura a la artesa señala a la espera, no al horno. Y la misma lógica se aplica en sentido inverso a través de los materiales que hacen funcionar la secuencia. Un procedimiento es repetible solo en la medida de la consistencia química lote a lote de los desoxidantes y la escoria de refinación que se cargan en él, que es la parte silenciosa de lo que un acuerdo de suministro continuo vende: no un saco de aleación, sino un proceso que se comporta igual calor tras calor. La secuencia es la receta, los materiales son sus ingredientes, y el acero limpio es lo que ocurre cuando ambos mantienen su química.