钢包作业顺序:脱氧、造渣与合金化的正确次序,成就洁净钢
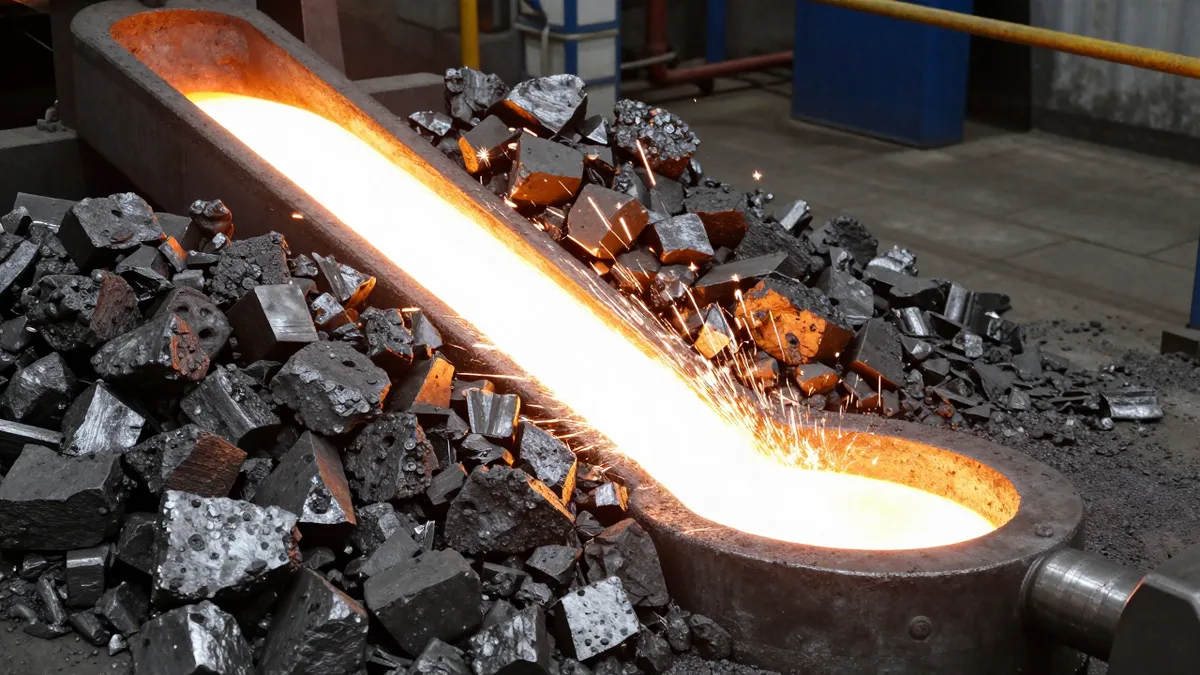
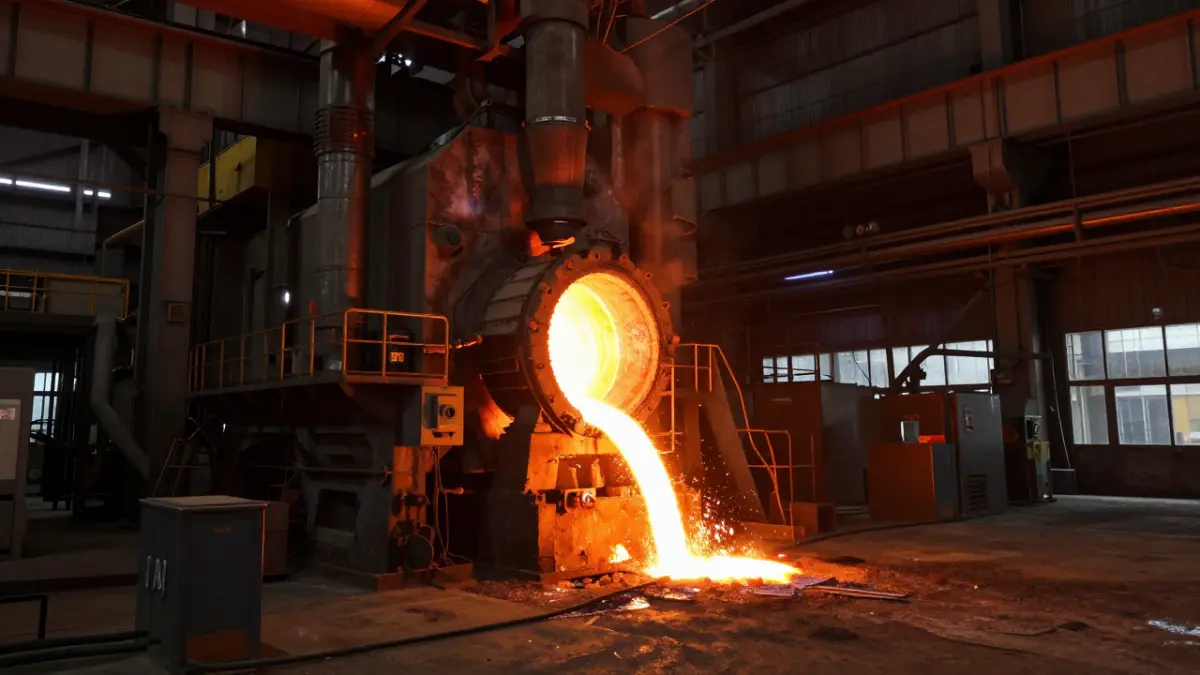
一炉出钢加入钢包的钢水并非成品钢——它是一个等待完成的工艺过程。从出钢结束到这炉钢水到达连铸机,钢要经历一套明确的工序序列,而每一道工序都会改变下一道工序所依赖的条件:氧势、炉渣成分、温度。次序一旦出错,代价会延后显现,而且往往难以诊断——表现为合金添加的收得率损失、铸坯中的夹杂物、或中间包温度不足。这套序列的骨架在几乎所有钢种上都是相同的:先脱氧、建立渣层、精炼保温、处理终了添加、最终分析和浇注。钢种与钢种之间、钢厂与钢厂之间有所差异的,是处理在每一阶段停留多久,以及为每一阶段带来什么成分。把这套序列写成规程、把它当作一道程序而非一组孤立添加来对待的钢厂,其炉次才能可预期地到达连铸机。
脱氧必须最先进行,原因是热力学上的,而非习惯使然。从转炉或电弧炉(EAF)出钢的钢水处于氧化状态,其氧势高到使脱硫变得不可能。如果在熔池脱氧之前就把渣建立起来,渣不会把硫从钢中吸走;随着加入料溶解,它反而会把氧重新推回钢中,于是精炼保温就耗在把脱氧成果推翻重做上。正因如此,脱氧料——硅铁、复合脱氧剂,或要求极低氧含量的钢种所走的铝基路线——总是最先加入,随后紧跟着造渣料:石灰和预混精炼渣。加入料是出钢前预置于钢包内还是出钢后加入,属于钢厂的决策,但次序——先脱氧、后造渣——不是。操作人员可以直接读出结果:渣中FeO+MnO降到约1.0%以下,就是脱氧已经奏效的标志;此时渣也已落入能够发挥作用的碱度区间——处理瞄准的是2.0–3.5这个范围,而不是一个需要最大化的数字。
渣层建立、钢水脱氧之后,处理就变成了一个时间、强度和温度的问题。底部氩气搅拌使渣-金界面保持更新,正是它驱动着脱硫和熔池向渣中排出夹杂物;搅拌越强,硫下降越快——但热损失越大,耐火材料磨损越快,卷渣的风险也越高,而这恰恰是处理想要避免的。钢包炉对抗这一热损失以维持浇注温度,而在这里,节奏与成分同等重要:离开钢包、前往连铸机的温度由连铸节奏决定,而不是由处理配方决定;保温过长的炉次就是被重新加热、重新搅拌的炉次。覆盖剂的价值也正在于此。在渣面上方形成连续的一层,可以阻挡空气再氧化、减缓热损失;它在铝镇静钢种上的价值最大——在这类钢种中,刚脱氧的钢再氧化最剧烈,付出的夹杂物代价也最高。
决定最终成分的添加放在最后加入,而终了阶段内部的次序与其位置本身同等重要。补加合金——视钢种而定,锰铁、铬铁、钼铁、钒铁——在脱氧之后、处理接近完成时加入。冶金上的原因很直白:这些都是活性高、价值高的添加物,它们在氧化环境中多停留一分钟,就有一分收得率被烧进渣里。实际的原因同样实在:添加完成后取最终样,反映的是这炉钢的真实成分,浇注前仍可做微量补加调整。夹杂物改性位于序列的最末端。在铝镇静钢种上,钙处理几乎总是以包芯线的形式完成,因为包芯线把钙送到熔池深处,受到保护、速率可控——相对于散装添加路线的回收优势,正是钙处理被安排在序列后段、深入熔池,而不是早早快速完成的原因。
序列中的每一步都会留下数字:脱氧后的初氧、处理开始和结束时的渣成分分析、FeO+MnO的变化趋势、最终成分与目标值的对比、浇注温度。逐炉记录这些数据的钢厂,能够定位漂移,而不是靠猜。初氧上升指向上游——转炉操作或脱氧料;最终成分偏离目标指向添加时机和实际收得率,而不是熔池本身;中间包温度不足的炉次指向保温环节,而不是炉子。同样的逻辑也可以反过来贯穿使这套序列生效的材料。一道程序的重复性,取决于加入其中的脱氧剂和精炼渣的批次间成分一致性——这正是长期供货协议所出售的、不那么起眼的部分:卖的不是一袋合金,而是一个炉炉表现一致的工艺。序列是配方,材料是它的原料,而洁净钢,就是当两者都守住各自成分时得到的结果。